
除铁器的技术发展呈现三大趋势:一是磁体材料升级,采用高矫顽力钕铁硼(HRE 系列),使工作温度提升至 180℃,磁场寿命延长至 10 年以上;二是智能化提升,结合机器视觉识别铁杂质大小与位置,动态调整磁场分布,实现精确捕获,较传统设备节能 30%;三是模块化设计,将磁体、驱动、控制单元集成模块,支持快速更换与升级,适应不同物料场景。在绿色制造趋势下,新型除铁器还将融入能量回收技术,电磁除铁器的制动能量可回馈电网,进一步降低运行成本,推动行业可持续发展。永磁除铁器高效工作,为矿物加工带来便利。东莞浆料除铁器
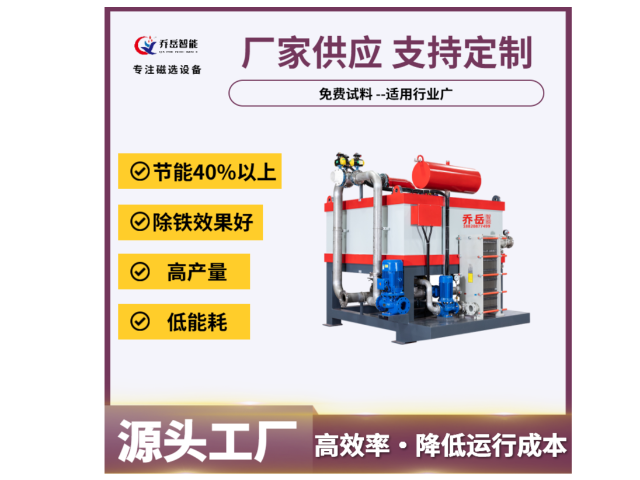
除铁器的选型需综合考虑物料特性与工艺参数。对于粒度≤50mm 的散料,宜选用悬挂式除铁器,磁场作用深度需覆盖物料堆积厚度的 1.5 倍;对于粘性物料(如湿煤、陶土),应选择具有振动清灰功能的除铁器,通过高频振动(30-50Hz)防止物料黏附磁体表面。当物料中铁杂质含量较高时,需采用多级除铁系统:初级除铁器去除大尺寸铁件(>5mm),次级则清理细小铁屑(0.5-5mm),总除铁效率可达 99.5% 以上。此外,还需根据环境温度选择磁体材料:常温场景(-20℃~60℃)可用钕铁硼,高温场景(>120℃)则需选用钐钴永磁或耐高温电磁线圈。东莞浆料除铁器可靠的永磁除铁器,持续运行,保障生产顺利。
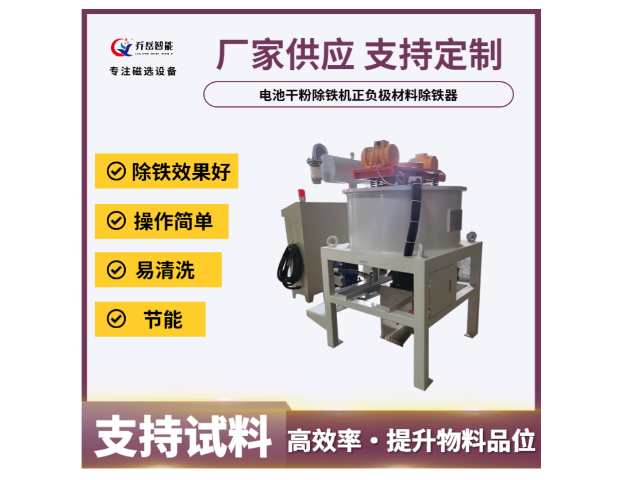
锂电池正极材料(如磷酸铁锂、三元材料)对纯度要求较高,铁杂质的存在会严重影响电池的电化学性能和安全性。在正极材料的前驱体合成、研磨、混合等工序中,除铁器是保障产品质量的设备。例如,在磷酸铁锂生产线上,常采用多级除铁工艺:首先利用悬挂式永磁除铁器在物料输送阶段去除大颗粒铁杂质,避免设备磨损;再通过管道式高梯度磁选机对细粉进行深度除铁,将铁含量控制在 0.001% 以下。部分产线还引入超导除铁器,其磁场强度可达 5 万高斯以上,能吸附纳米级铁磁性颗粒,确保正极材料的高纯度,满足新能源汽车等应用场景的需求。
电磁除铁器的励磁系统设计直接影响磁场性能,其关键是由硅钢片叠压而成的铁芯与多组漆包铜线绕组构成的电磁铁。为获得强磁场,绕组通常采用星角混合接法,工作电压多为 380V AC,励磁电流根据功率等级(5-50kW)可调节至 10-100A。为防止线圈过热,大型电磁除铁器需配备强制风冷或水冷系统:风冷采用轴流风机形成空气循环,散热功率达 500W/m²;水冷则通过密闭管道通入工业冷却水,进水温度≤35℃时可将绕组温升控制在 80K 以内。设备还设有失电保护电路,当供电中断时,备用蓄电池可维持磁场 30 分钟以上,防止铁杂质脱落回物料中。可靠的永磁除铁器,强力吸附,让铁无处遁形。
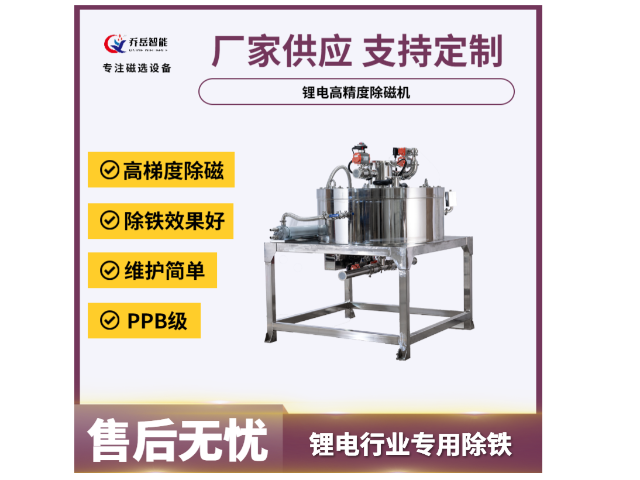
在矿石加工行业,除铁器是提高矿石品位、保障后续加工设备正常运行的关键设备。以铁矿选矿为例,原矿中往往含有大量的脉石和其他杂质,其中铁磁性杂质的存在会影响磁选设备的分选效果。通过在破碎、磨矿后的物料输送线上安装永磁或电磁除铁器,可提前去除矿石中的铁磁性杂质,提高进入磁选机的物料纯度,降低磁选机的负荷,提高铁精矿的品位和回收率。在某大型铁矿选矿厂,采用悬挂式电磁除铁器后,进入磁选机的物料中铁杂质含量从原来的 0.5% 降低至 0.1% 以下,铁精矿品位提高了 3 - 5 个百分点,选矿成本降低。此外,在有色金属矿加工中,除铁器可去除矿石中的铁磁性物质,避免其对后续浮选、重选等工艺产生干扰,保证产品质量稳定。除铁器在矿石加工行业的应用,对提高矿石资源利用率、降低生产成本、提升企业经济效益具有重要意义。 电磁除铁器强力吸附铁杂质,优化生产工艺。佛山磁棒除铁器源头厂家
永磁除铁器高效净化,为资源回收助力。东莞浆料除铁器
除铁器选型需根据物料特性(粒度、密度、磁性)、处理量、除铁要求进行计算。处理量 Q(吨 / 小时)与设备有效宽度 B(米)、物料流速 V(米 / 秒)的关系为 Q=3600×B×H×ρ×V,其中 H 为物料厚度(米),ρ 为物料密度(吨 / 立方米)。对于粒度≤1mm 的物料,建议选择高梯度除铁器;对于大块物料(≥50mm),宜采用强磁悬挂式除铁器。在煤炭行业,当原煤含铁量 0.5%、处理量 100 吨 / 小时时,需选择磁场强度≥8000 高斯、有效宽度 2 米的除铁器,才能满足铁杂质去除率≥95% 的要求。选型时还需考虑物料温度,如高温物料(≥200℃)需选用耐高温磁体(如钐钴磁体),避免磁体退磁。东莞浆料除铁器
佛山市乔岳智能装备有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。