
发黑处理(发蓝)是将钢铁工件置于高温(135-145℃)的强氧化性溶液(如氢氧化钠、亚硝酸钠溶液)中,通过化学反应在表面生成一层黑色氧化膜(主要成分为 Fe₃O₄),厚度 0.5-1.5μm,具有一定的耐蚀性和装饰性。发黑处理工艺简单、成本低,处理时间通常为 20-40 分钟,膜层与基体结合牢固,常用于工具、弹簧、机械零件等。经发黑处理的零件,配合涂油防护,在室内环境下可防锈 6-12 个月,在石油机械领域,抽油杆经发黑处理后,耐硫化氢腐蚀性能提升 20%。常温发黑技术是近年来的发展方向,在室温下通过化学溶液处理 10-15 分钟即可形成氧化膜,能耗降低 80% 以上,适用于不宜高温处理的精密零件。发黑膜层还具有良好的吸附性能,可作为后续涂漆的底层,提高漆膜附着力。金属加工对金属材料进行加热和冷却,以改善其机械性能,如硬度、强度和韧性。奉贤区五金冲压件加工公司
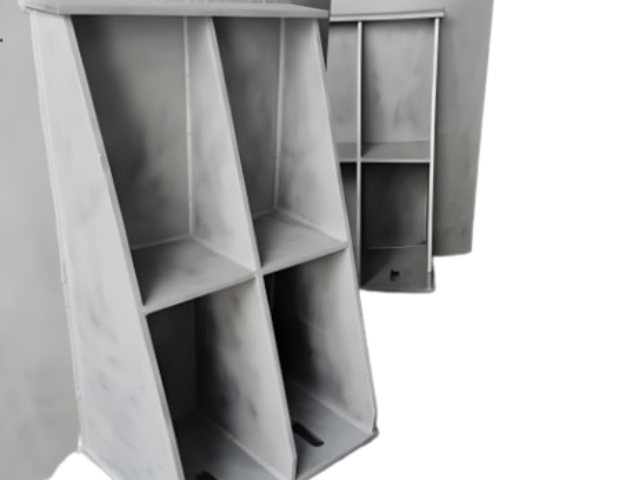
不锈钢加工常用材质按组织状态主要分为五大类:一、奥氏体不锈钢**牌号:304(06Cr19Ni10)、316L(022Cr17Ni12Mo2)、304L、321、310S特性:含铬18%-25%、镍8%-20%,无磁性,耐腐蚀性优异,韧性和塑性高,易加工成型(冲压、折弯、焊接),可通过冷加工强化强度。二、铁素体不锈钢**牌号:430(10Cr17)、410S、1Cr17Mo特性:含铬11%-30%,不含镍,成本低,导热性好,抗氧化性强,但塑性较差,焊后性能易下降。三、马氏体不锈钢牌号:410(1Cr13)、420(2Cr13)、440C特性:含铬12%-18%,可通过热处理(淬火+回火)提高硬度和强度,耐腐蚀性较弱,有磁性。四、双相不锈钢**牌号:2205(00Cr22Ni5Mo3N)、2507特性:奥氏体+铁素体双相组织,(抗拉强度≥600MPa)和优异耐腐蚀性(尤其是耐氯化物应力腐蚀),焊接性能良好。五、沉淀硬化不锈钢**牌号:17-4PH(0Cr17Ni4Cu4Nb)、15-5PH特性:通过沉淀硬化处理获得超**度(抗拉强度可达1300MPa以上),耐腐蚀性接近304,加工性良好。应用:航空航天部件、高压容器、精密机械零件。其他常用牌号-200系列(201、202):节镍高锰,耐腐蚀性较差,价格低廉,用于低要求装饰或干燥环境。奉贤区五金冲压件加工公司金属加工利用车床对金属工件进行旋转加工,形成圆柱形或其他复杂形状。
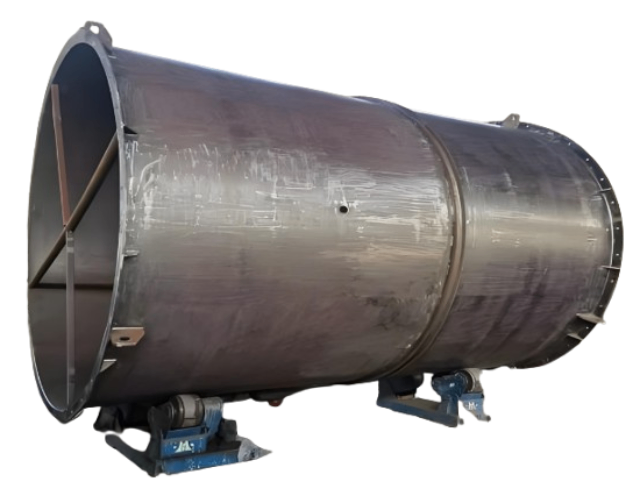
不锈钢机械加工因材料的强度、高韧性、易产生加工硬化等特点,需采用针对性的加工方式,常见的有以下几类:车削加工:通过车床对不锈钢棒料、管件等进行外圆、内孔、端面及螺纹加工,常用于制造轴类、法兰等零件。需使用硬质合金或陶瓷刀具,采用较低的切削速度和较大的进给量,减少加工硬化和刀具磨损。铣削加工:利用铣床对不锈钢板材、型材进行平面、沟槽、台阶等加工,适用于复杂形状零件的成型。可分为立铣、卧铣等,常采用高速钢或涂层刀具,配合冷却系统降低切削温度。磨削加工:用于不锈钢表面的精密加工,去除工件表面的微小余量,提高光洁度和尺寸精度,如外圆磨、平面磨等。需使用刚玉或碳化硅砂轮,注意控制磨削力和温度,避免工件烧伤。钻削加工:通过钻头在不锈钢工件上加工孔,由于材料韧性高,易出现钻头磨损和排屑困难,需采用特殊几何参数的钻头并加注冷却润滑剂。冲压加工:包括剪切、弯曲、拉伸等,适用于不锈钢薄板的成型加工,需考虑材料的冷作硬化特性,合理设计模具和工艺参数。
电泳涂装是将工件作为电极置于水溶性涂料中,在电场作用下,涂料粒子定向迁移并沉积在工件表面形成漆膜的技术。按极性可分为阳极电泳(工件为阳极)和阴极电泳(工件为阴极),其中阴极电泳因涂层耐蚀性优异(盐雾测试达 1000 小时以上),已成为汽车行业的主流涂装工艺。其工艺过程包括前处理、电泳、超滤、烘干,漆膜厚度 15-30μm,均匀性好,边角覆盖率达 100%,解决了传统喷涂在复杂结构件上的涂装死角问题。在工程机械领域,大型结构件经阴极电泳处理后,涂层附着力达 1 级,耐冲击性 50cm,可在户外恶劣环境下使用 5 年以上无明显锈蚀。金属加工使用铣床对金属表面进行加工,去除多余的材料,以达到所需的尺寸和表面光洁度。
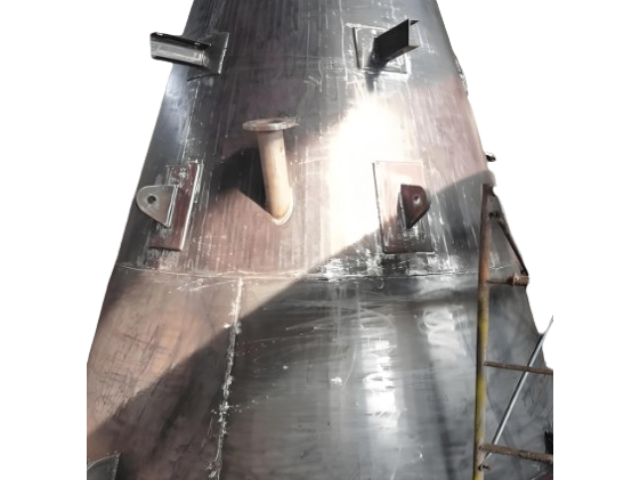
选择不锈钢砂滤罐需综合应用场景、材质性能及工艺参数,要点如下:一、明确应用场景与处理需求根据水质(如地表水含泥沙、海水含盐分)、处理量(30-2500m³/h)及精度(出水浊度≤5mg/L)选型。工业废水、海水预处理选SUS316L材质(含Mo≥2.0%,抗Cl⁻腐蚀);普通市政水可选SUS304。高精度过滤(如电子行业)需均质滤料(石英砂粒径0.5-1.2mm),浅层砂滤罐适配高流速(40-60m/h)场景。二、结构与性能参数核查-**部件:布水器需均匀布水(如55个蘑菇状集水器防跑砂),反洗系统支持全自动PLC控制(时间/压差启动,反洗耗水率<1%)。-压力与强度:工作压力≤6kgf/cm²,试验压力为1.5倍工作压力,保压30分钟无泄漏;罐体壁厚按设计压力计算(如6kgf/cm²对应≥3mm不锈钢板)。三、质量与合规性验证要求提供材料质保书(Cr≥16%、Ni≥8%)、焊缝探伤报告(X射线/PT检测)及第三方性能测试(如滤速、反洗效果)。优先选择带可拆卸人孔、排污阀的型号,便于滤料更换(石英砂建议2-3年更换一次)。四、经济性与售后对比采购成本(316L约为304的1.5倍)与寿命(316L耐蚀寿命≥15年),评估长期运维费用。金属加工通过磨床对金属表面进行精细加工,提高表面光洁度和尺寸精度。上海不锈钢冷轧板加工厂家
在焊接或组装之前,清理所有接触面,去除油污、锈迹等杂质,以确保良好的连接质量。奉贤区五金冲压件加工公司
不锈钢加工中焊接是一项关键工艺,涉及多种焊接方法和技术。1.准备工作;在进行焊接之前,首先要对焊接部位进行清洁,去除油污、锈蚀和其他杂质。这可以通过机械打磨、化学清洗或使用专业的清洁剂来完成。2.选择焊接方法;不锈钢的焊接方法有多种,常见的包括:气体保护焊(MIG焊):使用惰性气体(如氩气)保护焊接区域,适合薄板焊接,速度快,焊缝光滑。TIG焊:适用于要求较高的焊接质量,通常使用钨电极,焊接过程中的气体保护能够有效防止氧化,适合薄壁不锈钢的焊接。电弧焊:适合较厚材料的焊接,焊接过程中可能产生较多的热量,需要控制焊接参数。3.焊接操作;焊接过程中需要控制适当的焊接电流和电压,确保焊接热输入合理。过高的热输入会导致不锈钢变形、熔化和晶粒粗大,影响其性能。焊接速度、焊接角度和焊接顺序也需合理安排,以控制焊缝的形状和质量。4.焊后处理焊接完成后,应进行焊缝的检查和处理。可以采用目视检查、超声波检测等方法确认焊缝的质量。对于有氧化皮的焊缝,建议进行酸洗或抛光处理,以恢复不锈钢的表面光泽和耐腐蚀性。奉贤区五金冲压件加工公司
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。