
不锈钢加工焊接工艺需依据材料特性与场景选择方法,控制热输入与保护措施。常用手工钨极氩弧焊(TIG),适用于0.5-3mm薄板,用纯度≥99.99%氩气保护,焊丝匹配母材(304用ER308),热影响区小,焊缝美观;中厚板(3-20mm)选熔化极气体保护焊(MIG/MAG),效率高3-5倍。关键参数:电流比低碳钢低20%,层间温度<150℃防晶间腐蚀;TIG焊背面充氩(流量5-10L/min),MIG焊气体流量15-25L/min,风速>0.5m/s设防风棚。焊前清理坡口两侧50mm油污、氧化皮,6mm以上板开V形坡口。问题解决:晶间腐蚀选316L或稳定化钢,焊后固溶处理;热裂纹控制焊丝Si含量,小电流快速焊;气孔确保气体纯度,焊条烘干。焊后机械打磨,钝化处理恢复钝化膜,冷校形防变形。如此可保障接头强度达母材90%,耐腐蚀性符合标准。担心金属加工件与设备不匹配?沛尔机械严格按照您提供的设备参数生产,确保完美适配!上海金属加工
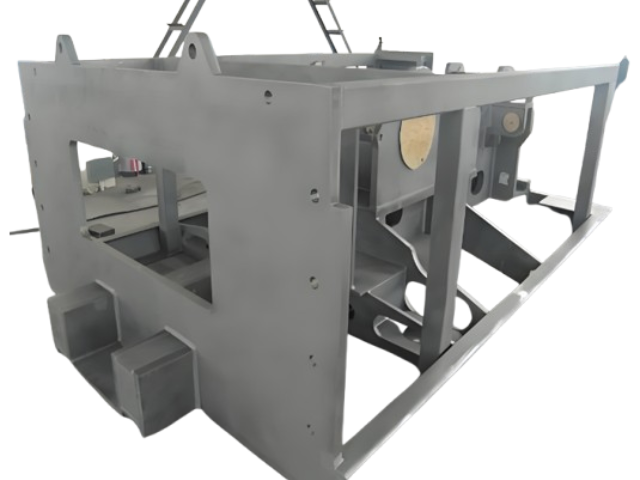
上海地区的不锈钢烟囱生产厂家:上海沛尔机械工程有限公司;成立于1998年,位于奉贤区是一家综合性的机械设备制造企业,主要经营机械设备(除特种设备)及配件加工,环境工程建设工程专项设计、施工,园林绿化工程施工,环保机械设备(除特种设备)设计、加工、安装,钢结构件、不锈钢制品、塑料制品(除购物袋)加工,仓储服务。从设计、加工、安装,到售后服务的各个环节。客户在选择厂家时,可以根据自身的需求、设备性能和售后服务等因素进行综合考虑,选择合适的供应商以满足具体的工业应用需求。上海不锈钢外壳加工厂家对加工件外观有高要求?我们注重表面处理,金属结构件加工件光洁度高,美观与实用兼具!
不锈钢加工常用材质按组织状态主要分为五大类:一、奥氏体不锈钢**牌号:304(06Cr19Ni10)、316L(022Cr17Ni12Mo2)、304L、321、310S特性:含铬18%-25%、镍8%-20%,无磁性,耐腐蚀性优异,韧性和塑性高,易加工成型(冲压、折弯、焊接),可通过冷加工强化强度。二、铁素体不锈钢**牌号:430(10Cr17)、410S、1Cr17Mo特性:含铬11%-30%,不含镍,成本低,导热性好,抗氧化性强,但塑性较差,焊后性能易下降。三、马氏体不锈钢牌号:410(1Cr13)、420(2Cr13)、440C特性:含铬12%-18%,可通过热处理(淬火+回火)提高硬度和强度,耐腐蚀性较弱,有磁性。四、双相不锈钢**牌号:2205(00Cr22Ni5Mo3N)、2507特性:奥氏体+铁素体双相组织,(抗拉强度≥600MPa)和优异耐腐蚀性(尤其是耐氯化物应力腐蚀),焊接性能良好。五、沉淀硬化不锈钢**牌号:17-4PH(0Cr17Ni4Cu4Nb)、15-5PH特性:通过沉淀硬化处理获得超**度(抗拉强度可达1300MPa以上),耐腐蚀性接近304,加工性良好。应用:航空航天部件、高压容器、精密机械零件。其他常用牌号-200系列(201、202):节镍高锰,耐腐蚀性较差,价格低廉,用于低要求装饰或干燥环境。
不锈钢砂滤罐制作工艺需结合材料特性与过滤功能,重点控制耐腐蚀性、密封性及结构强度,流程如下:一、材料选择与预处理选用SUS304/SUS316L不锈钢,厚度根据设计压力(工作压力≤6kgf/cm²,试验压力9kgf/cm²),表面处理为镜面8K/拉丝/喷砂等。原材料需进行成分分析,确保Cr、Ni含量达标(316L含Mo≥2.0%),避免碳化物析出导致晶间腐蚀。二、成型与焊接工艺1.罐体成型:采用全自动氩弧焊双面成型,确保焊缝平整无气孔;法兰与罐体焊接前需开V形坡口(角度65°~70°),焊后进行100%渗透检测(PT),压力测试保压30分钟无泄漏。2.布/集水装置:内部安装均匀分布的滤棒或多孔板,确保水流呈层流状态;滤层高度按设计(如石英砂层高700mm,承托层1-2mm/2-3mm各150-200mm),装填前滤料需经酸碱浸泡(2-4小时),全固形物增加量≤20mg/L。三、表面处理与质量检测焊接后进行酸洗钝化(硝酸+氢氟酸溶液),去除氧化皮并恢复钝化膜;外表面喷塑或抛光,提高耐候性。质量检测包括:材料成分分析、焊缝X射线探伤、水压测试(试验压力为工作压力1.5倍),确保出水浊度≤5mg/L,反冲洗水量≤3m³/次。担心金属加工件的耐腐蚀性不足?沛尔机械采用特殊防腐处理,增强加工件耐腐蚀性,经久耐用!
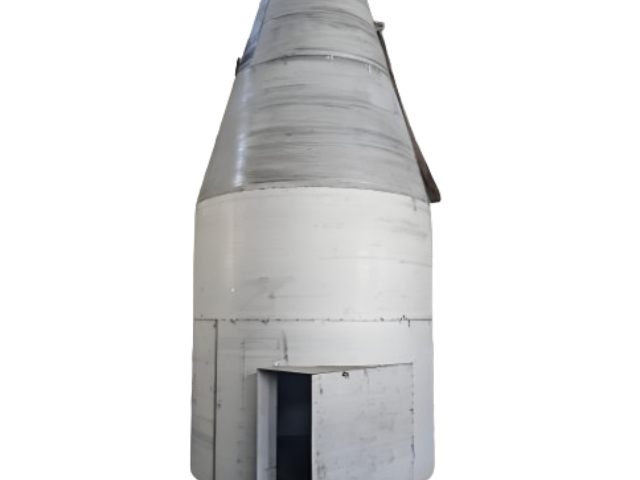
活性炭吸附塔的维护需涵盖设备检查、吸附剂管理、系统防护等多方面,以确保吸附效率和使用寿命,具体要点如下:一、定期检查与清理1.设备运行状况:每日检查进出口阀门密封性和灵活性,确保气体流通顺畅;每周观察吸附剂填充情况,避免堆积或空洞导致气流偏流。每1-3个月打开检修门,清理内部积尘、杂质及冷凝水,防止堵塞活性炭孔隙(清理时需避免破坏吸附剂结构)。2.密封性能维护:每月检查检修门、法兰等部位的密封件,若发现老化、变形需及时更换;定期进行密封性测试(如压力衰减法),确保无外部空气泄漏影响吸附效果。寻求高效的金属结构件加工服务?我们拥有先进设备与优化流程,快速交付,不耽误您的项目进度!上海金属加工
作为专业厂家,沛尔熟悉各类五金冲压件标准,确保产品符合国内外规范要求!上海金属加工
不锈钢加工中常用的切割方式主要有以下九种,各具特点和适用场景:1.砂轮切割:通过高速旋转的砂轮片切割,成本低、效率高,适用于不锈钢管等直线切割,但切口有毛刺,需后续处理。2.激光切割:利用高能量激光束熔化蒸发材料,切割精度高(误差≤0.2mm)、速度快,可加工复杂形状,适合厚度≤16mm的不锈钢,尤其适合大批量生产,但设备成本较高。3.等离子弧切割:以高温等离子弧熔化金属并吹走熔渣,可切割3-80mm厚不锈钢,速度快、成本适中,但切口易残留金属残渣和变色,需清洁处理。4.高压水射流水刀切割:采用600-800米/秒的高压水射流(加磨料)切割,切边光滑、无热变形,可加工20mm厚不锈钢及复杂形状,适合对精度和表面质量要求高的场景。5.圆锯切割:无毛刺但人工成本高,适用于长尺寸不锈钢管切割。6.自动裁切机:切割效果接近激光,成本较低且自动化程度高,适合短尺寸批量切割。7.滚刀切割:切口平整、无毛刺,适合中小企业,但需后续边缘处理。8.线切割:切口光滑但工序复杂、效率低,*适用于特殊高精度需求。9.步进式冲裁/铡刀剪/圆盘剪:机械切割方式,适用于薄板或直条切割,成本低但切口精度有限,需注意避免不锈钢表面污染。上海金属加工
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。