
自动化扩管生产线的组成与控制 自动化扩管生产线由上料单元、预处理单元、扩管主机、检测单元及下料单元组成,通过传送带或机器人实现物料转运。控制系统采用工业以太网架构,PLC负责逻辑控制,人机界面(HMI)实现参数设定与状态监控,MES系统对接生产计划与数据管理。关键技术包括管材自动识别(通过RFID或视觉系统)、自适应加工(根据材料特性自动调整参数)及故障自诊断。自动化生产线可实现24小时连续生产,降底人工干预,适合批量、标准化产品,如石油套管、锅炉用管的加工,是未来扩管行业的发展趋势。液压扩管机的液压系统需要定期检查液压油的油质和油量,确保液压系统运行稳定,避免出现漏油现象。上海定制扩管机工艺升级
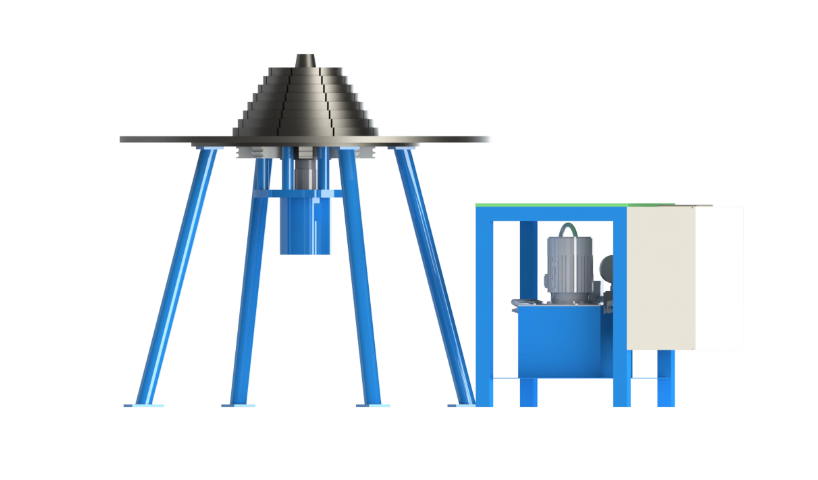
操作人员的技能要求与培训 操作人员是设备保养的直接执行者,其技能水平决定保养效果,培训需覆盖“理论+实操+应急”三方面。理论培训包括设备结构原理、安全操作规程、故障识别基础知识;实操培训需在模拟环境下练习模具更换、参数调整、日常点检,考核合格后方可操作。应急培训重点包括急停操作、火灾处置、触电急救,每季度进行一次应急演练。操作人员需每日填写设备运行记录,包括开机时间、加工数量、异常情况,发现轻微故障(如异响、漏油)需立即停机并上报,严禁“带病运行”。建立操作人员技能等级制度,与绩效挂钩,激励主动学习保养知识。浙江高效扩管机自主研发扩管机的能耗指标是设备选型的重要参数,电动扩管机通常比气动机型更节能,适合长期连续作业场景。
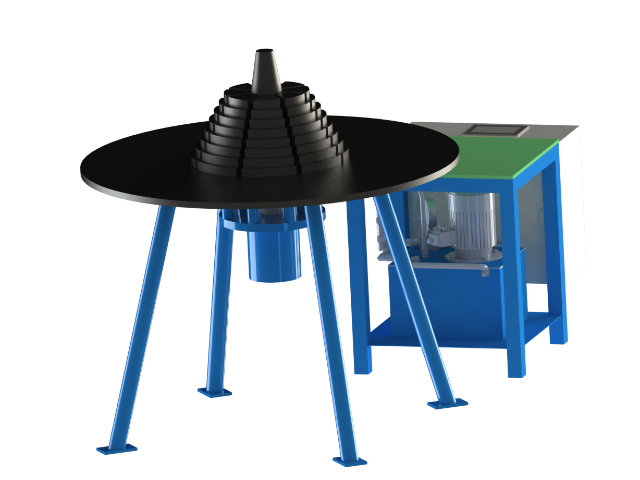
轨道交通装备制造 轨道交通车辆(高铁、地铁)的制动系统、空调管路依赖扩管机加工。高铁制动管路多采用φ16mm的20#无缝钢管,扩管机通过冷拔扩径工艺,将管端加工成承插式接口,配合密封圈实现高压密封。某动车组制造中,使用伺服控制扩管机,单次扩径长度达100mm,接口同心度误差≤0.03mm。地铁车辆的空调冷凝管采用铝镁合金管,扩管技术可实现弯曲部位的扩径补强,如上海地铁16号线车辆维修中,通过局部扩管修复管道变形,降底更换成本60%。
夹持装置的作用与类型 夹持装置的作用是在扩管过程中固定管材,防止其轴向或径向移动,确保模具与管材的相对位置精度。根据夹持方式的不同,可分为外夹持和内夹持两类:外夹持通过夹爪从管材外部抱紧,适用于薄壁管或柔性管材,避免内夹持对内壁造成损伤;内夹持则通过涨紧块从管材内部支撑,适用于厚壁管或需要保证内壁光滑的场合。夹持力的小需合理设定,过小会导致管材滑动,影响成型精度;过则可能压伤管材或导致局部塑性变形。现代扩管机多采用气动或液压驱动的自定心夹持装置,通过三爪或四爪卡盘实现均匀夹持,定心精度可达0.02mm。对于长管材,还需配备辅助支撑装置,防止因自重产生弯曲变形。扩管机可用于船舶制造行业的管道加工,在狭小的船舱空间内完成管材的扩管作业,满足船舶管道布局需求。
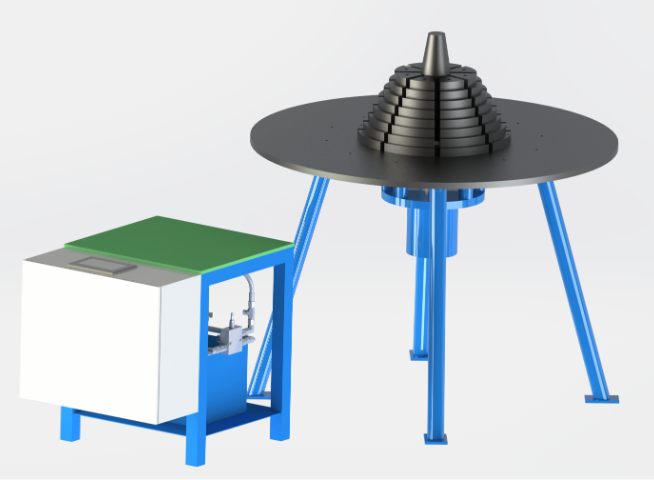
扩管机的主要技术参数 衡量扩管机性能的中心参数包括:扩管直径(常见范围5-1000mm)、小管径(取决于模具设计,一般为直径的1/5)、扩管率(管材扩张后的直径与原始直径之比,通常≤300%)、工作压力(液压机型10-300MPa,气动型0.6-1.2MPa)、定位精度(±0.01-±0.05mm)、扩管速度(5-50mm/s)、适用管材材质(金属类:钢、铝、铜;非金属类:PVC、PE、复合材料)、壁厚适应范围(0.5-50mm)、控制方式(手动、半自动、全自动)及功率消耗(5-150kW)。选购时需根据管材参数(材质、直径、壁厚)和生产需求(批量、精度)综合匹配,例如加工航空钛合金管需选择压力≥200MPa、定位精度≤0.02mm的机型。扩管机可实现多种扩管形式,包括喇叭口扩管、平口扩管和异径扩管等,满足不同的管道连接需求。广州安全扩管机生产源头
扩管机在扩管后,需要对管材的扩管部位进行硬度检测,确保扩管后的管材仍具备足够的力学性能。上海定制扩管机工艺升级
机械扩管工艺的特点与应用范围 机械扩管通过机械传动驱动模具扩张,分为顶推式与旋转式两类。顶推式扩管由芯模轴向推进实现扩径,适合长径比的管材;旋转式扩管通过锥形辊旋转碾压成形,效率高且壁厚均匀性好。机械扩管的优势在于设备结构简单、成本底、操作便捷,适合中小批量生产。其局限性是成形力较,对设备刚度要求高,且难以加工硬度度或直径管材。目前,机械扩管主要应用于水暖管道、汽车传动轴等领域,在精度要求不高的场合仍占据重要地位。上海定制扩管机工艺升级
上海鑫宏凯达设备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。