
不锈钢加工工艺流程:1.原材料准备;不锈钢的加工始于选择合适的原材料。常见的不锈钢牌号有304、316、201等,根据不同的应用需求选择对应的材料。2.切割;是将不锈钢原材料加工成所需形状和尺寸的步骤。3.成型是将切割后的不锈钢材料加工成所需形状的过程。主要的成型方法包括:折弯:使用折弯机将平板折成所需的角度和形状,适合制作框架和外壳等。冲压:利用冲压机对不锈钢进行成型,适合大批量生产零部件。-焊接:将多个部件通过焊接连接,形成产品的结构,常用的焊接方法有TIG焊和MIG焊。4.焊接是连接不同组件的重要工艺。焊接时需注意焊接参数的控制,以防止焊缝缺陷。焊接后通常需要进行焊缝检验,确保其强度和密封性。5.表面处理为了提高不锈钢制品的耐腐蚀性和美观度,通常需要进行表面处理。常见的处理方法包括:酸洗:去除焊接后的氧化层和杂质,恢复不锈钢的光泽。抛光:提升表面光泽和美观度,减少表面粗糙度。喷砂:对表面进行喷射处理,获得一定的粗糙度以增强附着力。沛尔机械金属加工件在热处理工艺上表现出色,有效提升金属性能,满足不同使用场景!奉贤区金属加工
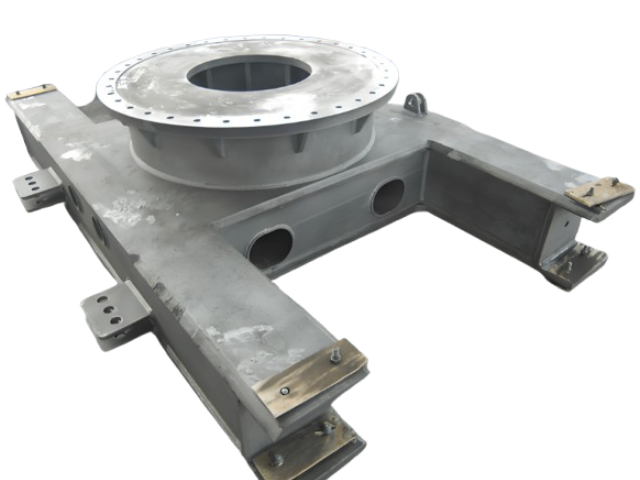
降低带式压滤机的运行成本,可以采取以下措施:1.优化运行参数:根据污泥性质,合理调整进料速度、压榨压力和滤带速度等参数,提高处理效率,降低能耗。2.延长滤带寿命:选择质量好、耐磨性强的滤带,并加强日常维护,定期清理滤带,及时调整滤带的张紧度和跑偏情况,延长滤带的更换周期。3.设备维护保养:建立完善的设备维护计划,定期检查设备各部件的运行状况,及时发现并处理潜在问题,减少设备故障和维修成本。4.自动化升级:引入自动化控制系统,实现设备的自动操作和监控,减少人工干预,降低人工成本,同时提高设备运行的稳定性和可靠性。5.回收利用滤液:对压滤过程中产生的滤液进行回收处理,重新用于污泥调理或其他生产环节,节约水资源,降低生产成本。奉贤区钢板加工件担心冲压件表面粗糙?沛尔采用精细表面处理工艺,五金冲压件表面光滑如镜!
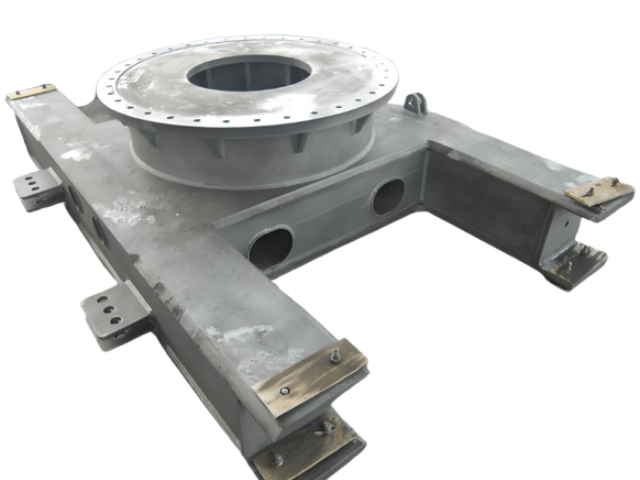
选择金属结构件钢材牌号需结合高温、腐蚀等使用环境,综合考虑材料性能、工艺性和经济性。高温环境:优先考虑材料的蠕变、氧化及热稳定性。碳素钢起始蠕变温度约400℃,适用于≤425℃(SH3059标准);铬钼合金钢(如38CrMoALA)可耐540℃蒸汽;镍基高温合金(如GH4169、哈氏C-276)适用于650℃以上,尤其含Cr、Mo元素的合金能形成保护性氧化膜,抗高温腐蚀(如硫、氢腐蚀)。需避免碳钢在425℃以上的石墨化,以及螺栓材料超过蠕变起始温度导致的应力松弛。腐蚀环境:不锈钢(如304、316L)含Cr≥10.5%,形成钝化膜,耐大气、弱腐蚀介质;含Mo的2205双相钢提升抗点蚀能力。强腐蚀(如Cl⁻、H₂S)可选哈氏合金(C-276)或镍基合金(825),其Ni、Cr、Mo成分耐氯化物和硫酸腐蚀。钛合金适用于≤300℃氧化性环境,但需避开含氟介质。综合原则:高温+腐蚀时,优先镍基合金或高合金不锈钢;关注材料工艺性(如焊接性、热处理),参考标准(如GB/T14992)及制造商数据,平衡成本与寿命。
不锈钢加工工艺流程需结合材料特性(如高韧性、易加工硬化)设计,通常包括以下步骤:原材料准备:根据零件要求选用不锈钢板材、棒材或管材,检查材质证明并进行预处理(如去除表面油污、氧化皮,必要时进行退火以降低硬度)。下料切割:采用激光切割(高精度薄板)、等离子切割(中厚板)、锯切(棒材)或水切割(复杂形状)等方式,将原材料加工至接近成品的尺寸,减少后续加工量。成型加工:冷加工:通过冲压、折弯、滚圆等工艺塑造外形,需控制变形量以避免开裂;热加工:对厚壁件或复杂形状可采用锻造、热挤压,后续需退火消除应力。机械加工:根据精度要求进行车削、铣削、钻削等,使用硬质合金刀具,采用冷却润滑液减少加工硬化和刀具磨损,保证表面光洁度。表面处理:通过抛光(提高光洁度)、酸洗钝化(形成氧化膜防腐蚀)、喷砂(哑光效果)等工艺提升外观和耐腐蚀性,必要时进行镀层(如镀铬)增强耐磨性。焊接组装:采用氩弧焊(TIG)或熔化极气体保护焊(MIG)焊接拼接,焊后需清理焊渣并进行固溶处理,防止晶间腐蚀。检验与修整:进行尺寸精度、力学性能及探伤检测(如渗透检测),对不合格品进行修整,完成成品入库。对加工件外观有高要求?我们注重表面处理,金属结构件加工件光洁度高,美观与实用兼具!
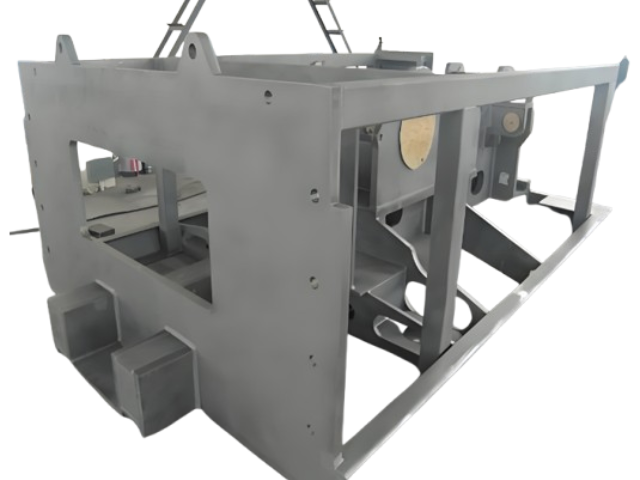
非标结构件设计的材料选择需综合机械性能、工艺适配性、环境适应性及经济性四大中心作用因素。机械性能匹配强度与刚度:根据载荷类型选材料,静载选Q235(屈服强度235MPa),动载或循环应力用40Cr(调质后抗疲劳性突出),高精度轴类需45钢调质(硬度HRC35-40)。特殊性能:耐磨场景用Cr12MoV(硬度HRC58-63),弹性部件选65Mn弹簧钢(弹性极限高)。加工工艺适配焊接件:优先Q235(焊接性能优异),避免45钢(需预热防裂)。精密加工:45钢切削性好,304不锈钢因粘性需专属刀具,POM塑料适合做齿轮(摩擦系数低)。环境与工况适配腐蚀环境:食品/医疗用304不锈钢,海洋环境升级316L(抗氯离子腐蚀)。轻量化需求:6061铝型材(密度2.7g/cm³)用于设备框架,替代钢构件减重40%以上。经济性平衡成本控制:结构件选Q235(比45钢低30%成本),非关键耐磨件用POM替代金属。全周期成本:高频冲击场景用40Cr(寿命提升2倍),降低维护频次。需避免两大误区:重载场景误用Q235(易塑性变形),焊接结构选用65Mn(焊接性差易开裂)。沛尔五金冲压件加工件厂家在行业内口碑良好,众多客户信赖,值得您选择!奉贤区精密零件加工厂家
选择沛尔五金冲压件加工件厂家,先进设备加持,加工精度可达 ±0.01mm,满足您的高精度需求!奉贤区金属加工
不锈钢加工中常用的切割方式主要分为热切割、冷切割及机械切割,各具特点和适用场景:一、热切割类1.激光切割:利用高能量激光束熔化材料,精度达±0.1mm,切缝窄(0.1-0.3mm),热影响区小,适合厚度≤16mm不锈钢及复杂异形件(如精密零件、装饰图案),但设备成本高,适合大批量高精度加工。2.等离子弧切割:通过高温等离子体熔化金属,可切割3-80mm厚板,速度快、成本适中,但切口精度较低(±0.5mm),易残留氧化层,需后续打磨。二、冷切割类3.高压水射流水刀切割:以600-800米/秒高压水射流(加磨料)切割,无热变形,切边光滑,可加工20mm厚不锈钢及复杂曲线(如艺术造型),适合对精度和表面质量要求高的场景,但效率较低、设备昂贵。三、机械切割类4.砂轮切割:高速旋转砂轮片切割,成本低廉,适合管材、型材切断,但切口有毛刺和热影响区,需打磨处理,常用于现场维修或小批量加工。5.机械剪切:包括铡刀剪、圆盘剪,适合薄板(≤6mm)直线切割,效率高、切口平整,剪切奥氏体不锈钢时需降低厚度规格(比碳钢低4个线规号)。6.金属圆盘锯切割:多片锯可批量切割管材,切口无毛刺,适合圆管/方管大批量加工(如家具、护栏),需硬质合金锯片。奉贤区金属加工
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。