
焊接烟尘的危害焊接过程中产生的烟尘包含金属氧化物(如氧化铁、锰化物)、有毒气体(如臭氧、氮氧化物)及金属微粒(如铅、铬等),其危害主要体现在:呼吸系统损伤:长期吸入可引发尘肺、肺炎,其中锰化物还可能导致肺纤维化,降低肺功能;中毒风险:铅、铬等重金属微粒进入人体后,会累积损害神经系统、消化系统,;黏膜刺激:烟尘中的气体成分(如臭氧)会刺激眼睛、鼻腔和呼吸道,引发炎症或过敏反应。防护措施为减少焊接烟尘危害,需从源头控制、个体防护和环境治理三方面入手:工艺优化:采用低烟尘焊接方法(如二氧化碳气体保护焊),替代手工电弧焊,减少烟尘生成;通风除尘:在焊接工位安装局部排风装置(如排烟罩、焊接烟尘净化器),或采用通风系统,确保车间空气质量;个体防护:操作人员必须佩戴防尘口罩(如KN95级)、防护眼镜及焊接面罩,避免直接接触烟尘;健康管理:定期对焊接工人进行职业健康检查,监测肺功能及重金属含量,及时发现健康隐患;环境清洁:定期清理车间地面和设备表面的烟尘堆积,防止二次扬尘。还在为金属加工的后续服务烦恼?沛尔机械提供完善售后服务,及时解决您的问题,售后无忧!上海304不锈钢加工件
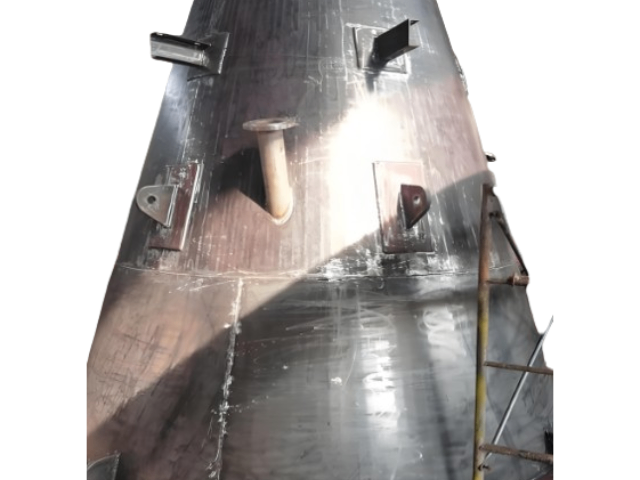
低碳钢与高碳钢焊接时的预热温度差异主要由含碳量决定,需根据材料特性和焊接条件精细控制:低碳钢预热温度控制低碳钢含碳量≤0.25%,焊接性优良,通常无需预热。*在特殊情况需干预:低温环境(≤-10℃)或板厚>30mm时,预热温度控制在150℃左右(如Q235钢);碳、硫含量偏上限或重要结构(如压力容器),需采用碱性焊条(E4315)并预热至100~150℃,同时减少熔合比以防热裂纹。高碳钢预热温度控制高碳钢含碳量>0.6%,焊接性极差,预热工艺:常规焊接(如焊条电弧焊)预热温度250~350℃,层间温度不低于预热温度;特殊场景(如结构复杂、刚度大的工件)需提高至400℃以上,碳当量>0.6%或板厚>25mm时,预热温度按碳当量公式(如CEV)计算,确保热影响区淬硬倾向降低;补焊或堆焊时,若母材不允许高温预热,可选用奥氏体不锈钢焊条(如A102),通过塑性焊缝缓解应力,此时预热温度可降至150~200℃。差异控制原则区别:低碳钢预热为辅助措施,高碳钢则为强制要求,且温度比中碳钢(150~250℃)更高;测温方式:在距焊缝中心线50mm处的反面测温,确保均匀预热;工艺协同:高碳钢需配合低氢焊条(如J507)、焊后650℃消除应力退火,而低碳钢焊后一般无需热处理。上海304不锈钢加工件沛尔厂家设备定期维护升级,保证生产稳定,五金冲压件质量一致性强!
产生大量切屑),单位时间内的产出少,综合成本在大批量生产时远高于冲压。自动化技术的引入进一步放大了冲压的成本优势。现代化的冲压生产线可以配备自动上料机、机器人或机械手进行取放件和工序间转运,实现24小时不间断的无人化或少人化生产,极大地降低了人力成本,并提高了生产的安全性。这种高效率、低成本的生产模式,使得采用冲压件的产品在市场上更具价格竞争力。五金冲压件加工在促进产品轻量化和结构优化方面发挥着关键作用。轻量化是现代工业设计的一个重要趋势,尤其在交通运输、移动设备和便携式产品领域,减轻重量意味着提高能效、增加续航里程或提升使用便利性。冲压工艺通过精确控制材料的分布,可以在保证结构强度和刚度的前提下,大限度地去除冗余材料。设计师可以利用冲压的成型能力,在零件上设计出各种加强筋、凹凸包、卷边等结构,这些结构虽然只使用了薄薄的一层金属,但通过几何形状的改变,提升了零件的抗弯、抗扭能力,实现了“以薄克强”的效果。例如,汽车的车门内板、发动机支架等部件,通过复杂的冲压成型,用相对较薄的钢板实现了所需的承载能力。有效减轻了整车重量。同时,冲压可以将原本需要多个零件通过焊接或螺栓连接的结构。
金属结构件的加工流程主要包括以下环节:1. 设计规划与材料准备根据零件用途进行结构设计,制定加工工艺路线。选择金属材料(如钢、铝、铜等),进行切割或预处理(锯切、热处理等)。2. 毛坯成形铸造:熔炼金属后注入模具(砂型/熔模/压铸),冷却成型。锻造:加热坯料后通过压力塑性变形(自由锻/模锻),提升材料密度48。轧制/挤压:通过辊压或模具连续变形,生产型材、板材。 3. 机械加工切削加工:使用车床、铣床、钻床等去除余量,达到精确尺寸(车削、铣削、钻孔等)。特种加工:激光切割、电火花加工处理复杂形状或硬质材料58。数控加工(CNC):自动化程序控制,实现高精度、高效率加工。4. 热处理通过退火、淬火、回火等工艺调整金属内部结构,提升硬度、韧性或抗腐蚀性。 5. 表面处理清洁去污:超声波清洗、喷砂去除氧化层及杂质31011。防护与装饰:电镀、喷涂、阳极氧化增强耐腐蚀性及美观度21011。6. 质量检测与包装尺寸精度测量(三坐标检测)、力学性能测试(硬度、强度)。合格产品防锈包装,防止运输损伤。对金属结构件加工的耐腐蚀性有要求?我们采用特殊工艺处理,产品耐腐蚀性强,经久耐用!
发黑处理(发蓝)是将钢铁工件置于高温(135-145℃)的强氧化性溶液(如氢氧化钠、亚硝酸钠溶液)中,通过化学反应在表面生成一层黑色氧化膜(主要成分为 Fe₃O₄),厚度 0.5-1.5μm,具有一定的耐蚀性和装饰性。发黑处理工艺简单、成本低,处理时间通常为 20-40 分钟,膜层与基体结合牢固,常用于工具、弹簧、机械零件等。经发黑处理的零件,配合涂油防护,在室内环境下可防锈 6-12 个月,在石油机械领域,抽油杆经发黑处理后,耐硫化氢腐蚀性能提升 20%。常温发黑技术是近年来的发展方向,在室温下通过化学溶液处理 10-15 分钟即可形成氧化膜,能耗降低 80% 以上,适用于不宜高温处理的精密零件。发黑膜层还具有良好的吸附性能,可作为后续涂漆的底层,提高漆膜附着力。五金冲压件加工厂家积极引进技术人才,团队实力雄厚,为产品质量保驾护航!上海304不锈钢加工件
寻求独特设计的金属结构件加工件?我们的设计团队独具创意,为您打造与众不同的产品!上海304不锈钢加工件
五金冲压件加工展现出的兼容性。该工艺能够处理多种类型的金属材料,包括但不限于常见的碳钢、不锈钢、镀锌板、铝及铝合金、铜及铜合金等。不同的材料因其独特的物理和化学性质,如强度、延展性、导电性、耐腐蚀性等,被应用于不同的工业领域。冲压工艺可以根据终产品的性能要求,灵活选择合适的原材料。例如,在需要度和低成本的应用中,可以选择冷轧碳钢板;在需要良好耐腐蚀性的环境中,则选用不锈钢或表面处理过的镀锌板;而在追求轻量化的领域,如航空航天或新能源汽车,铝合金因其密度低、比强度高的特点成为优先。冲压过程本身对材料的这些特性影响较小,能够很好地保留原材料的原有性能。更重要的是,随着材料科学的进步,不断有新型合金和复合金属材料问世,冲压技术也在不断演进,以适应这些新材料的加工要求,这保证了其在技术发展浪潮中的持续生命力和应用广度。五金冲压件加工在保证产品质量方面具有先天优势。质量控制是现代制造业的环节,而冲压工艺的特性使其天然具备了实现高质量生产的条件。首先,模具作为冲压的“母本”,其精度直接决定了产品的精度。现代模具制造普遍采用高精度的数控加工中心、电火花加工和精密磨削技术。上海304不锈钢加工件
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。