
不锈钢加工工艺流程需结合材料特性(如高韧性、易加工硬化)设计,通常包括以下步骤:原材料准备:根据零件要求选用不锈钢板材、棒材或管材,检查材质证明并进行预处理(如去除表面油污、氧化皮,必要时进行退火以降低硬度)。下料切割:采用激光切割(高精度薄板)、等离子切割(中厚板)、锯切(棒材)或水切割(复杂形状)等方式,将原材料加工至接近成品的尺寸,减少后续加工量。成型加工:冷加工:通过冲压、折弯、滚圆等工艺塑造外形,需控制变形量以避免开裂;热加工:对厚壁件或复杂形状可采用锻造、热挤压,后续需退火消除应力。机械加工:根据精度要求进行车削、铣削、钻削等,使用硬质合金刀具,采用冷却润滑液减少加工硬化和刀具磨损,保证表面光洁度。表面处理:通过抛光(提高光洁度)、酸洗钝化(形成氧化膜防腐蚀)、喷砂(哑光效果)等工艺提升外观和耐腐蚀性,必要时进行镀层(如镀铬)增强耐磨性。焊接组装:采用氩弧焊(TIG)或熔化极气体保护焊(MIG)焊接拼接,焊后需清理焊渣并进行固溶处理,防止晶间腐蚀。检验与修整:进行尺寸精度、力学性能及探伤检测(如渗透检测),对不合格品进行修整,完成成品入库。还在对比各厂家价格?沛尔凭借规模优势,成本控制出色,为您提供高性价比冲压件!上海防锈加工哪家好
不锈钢通风管道制作需严格把控材料、工艺及质量标准,以确保耐腐蚀性、密封性和结构强度。材料与预处理选用304/316L奥氏体不锈钢板,厚度按系统压力(中低压参考表1-3),表面无裂纹、结疤。加工场地需铺木板防划伤,工具用不锈钢或铜制,避免碳钢接触引发电化学腐蚀。法兰用同材质板材,规格符合表2-19,密封垫选闭孔海绵橡胶(≥5mm厚)。制作工艺要点-连接方式:板厚<1mm用咬口连接(宽度12-14mm,一次成型防破裂);≥1mm采用氩弧焊(ER308焊丝,保护气体纯度≥99.99%),焊后酸洗钝化去除氧化皮。-成型与加固:圆形弯管曲率半径按表1-5,矩形风管用角钢加固框;法兰螺栓间距≤150mm,无法兰接口符合表1-6,确保刚性达标。质量与特殊要求漏风量需符合系统级别(中低压≤50%规定值),表面处理后内壁光滑无死角(洁净场所需单面焊双面成型)。防爆场景需接地(电阻≤10Ω),腐蚀性环境优先316L材质,严格遵循GB50243、JGJ141标准,适配工业排烟、医药洁净等场景。奉贤区不锈钢外壳加工价格寻找快速交付的加工厂家?我们生产流程高效,能快速响应您的订单,及时交付金属结构件加工件!
产生大量切屑),单位时间内的产出少,综合成本在大批量生产时远高于冲压。自动化技术的引入进一步放大了冲压的成本优势。现代化的冲压生产线可以配备自动上料机、机器人或机械手进行取放件和工序间转运,实现24小时不间断的无人化或少人化生产,极大地降低了人力成本,并提高了生产的安全性。这种高效率、低成本的生产模式,使得采用冲压件的产品在市场上更具价格竞争力。五金冲压件加工在促进产品轻量化和结构优化方面发挥着关键作用。轻量化是现代工业设计的一个重要趋势,尤其在交通运输、移动设备和便携式产品领域,减轻重量意味着提高能效、增加续航里程或提升使用便利性。冲压工艺通过精确控制材料的分布,可以在保证结构强度和刚度的前提下,大限度地去除冗余材料。设计师可以利用冲压的成型能力,在零件上设计出各种加强筋、凹凸包、卷边等结构,这些结构虽然只使用了薄薄的一层金属,但通过几何形状的改变,提升了零件的抗弯、抗扭能力,实现了“以薄克强”的效果。例如,汽车的车门内板、发动机支架等部件,通过复杂的冲压成型,用相对较薄的钢板实现了所需的承载能力。有效减轻了整车重量。同时,冲压可以将原本需要多个零件通过焊接或螺栓连接的结构。
湿式毛绒收集器季度/年度维护季度维护壳体内部清洁:打开维护门,使用高压水枪冲洗设备内壁、叶轮及导流板,彻底***附着的顽固毛绒和污垢(注意避开电机等电气部件)。水泵及阀门检查:测试循环水泵运行噪音,检查轴承是否异响;对阀门、法兰连接处涂抹防锈剂,防止锈蚀渗漏。年度维护结构件防腐处理:对不锈钢壳体焊接处、螺丝等金属部件进行除锈并喷涂防锈漆(尤其在潮湿环境中,延长设备寿命)。性能检测:联系厂家或专业人员测试风量、收集效率(如使用风速仪检测出风口风速,确保与额定值偏差≤10%),必要时更换老化的喷淋头或密封件。特殊情况维护高负荷运行:若设备连续24小时运行(如大型纺织车间),需缩短日常清理周期至每班1次,每周增加1次滤网深度清洗。季节性调整:冬季低温环境需排空水箱及管道内积水,防止冻裂;夏季高温时增加水箱换水频率(每日1次),避免细菌滋生。维护注意事项安全操作:维护前必须切断设备电源,打开维护门时佩戴防护手套,防止残留水流或尖锐部件划伤。耗材更换:喷淋喷嘴、密封胶圈等易损件建议每半年储备备件,发现老化或破损立即更换(如进口FLM机型需使用原厂配件以保证兼容性)。选择沛尔厂家,能享受贴心售后服务,任何问题沛尔及时响应,快速解决!
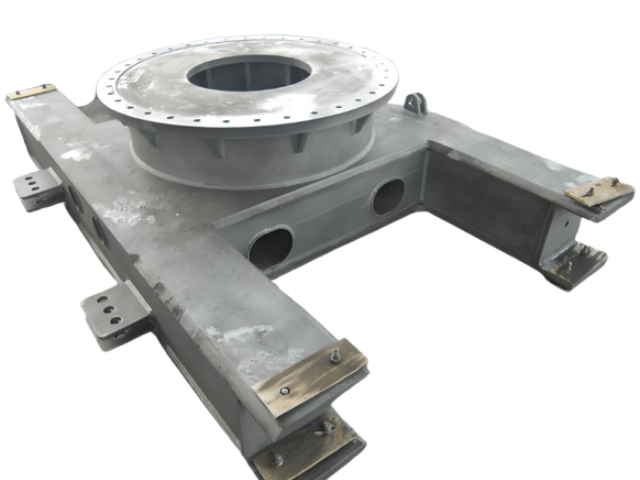
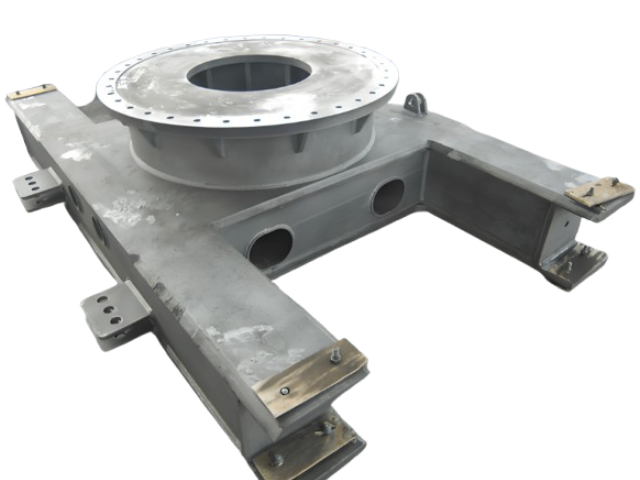
确定非标结构件合理公差范围需平衡功能需求、加工能力与成本,主要步骤如下:一、明确功能公差要求关键配合面:根据运动类型定公差,如滑动配合(H8/f7,间隙0.025-0.089mm)、定位配合(H7/k6,过渡配合±0.015mm),参考GB/T 1804-m级未注公差。形位公差控制:圆柱度≤尺寸公差1/3(如Φ50h6轴,圆柱度≤0.008mm),平行度≤距离公差1/2(如100mm长导轨,平行度≤0.02mm)。载荷敏感区域:受力部件尺寸公差提高1-2级(如轴承座孔用IT7,而非IT9)。二、结合加工工艺设限常规加工能力:铣削:IT10-IT11(自由公差±0.1-0.2mm)磨削:IT6-IT8(精密配合±0.005-0.015mm)焊接件:形位公差放宽至IT12(平面度≤1mm/m)特殊工艺调整:细长轴(长径比>20)公差降1级,深孔(深度>5倍直径)尺寸公差放大20%。三、成本与精度平衡公差等级成本系数:IT7比IT9加工成本高3-5倍,非配合尺寸用自由公差(如机箱外形按GB/T 1804-c级)。公差累积控制:尺寸链采用极值法(关键链)或均方根法(一般链),总公差≤功能允许偏差(如装配间隙0.5mm,分配3个零件各±0.15mm)。寻求独特设计的金属结构件加工件?我们的设计团队独具创意,为您打造与众不同的产品!奉贤区不锈钢外壳加工价格
作为专业厂家,沛尔熟知各类五金冲压件标准,确保产品符合国内外规范!上海防锈加工哪家好
焊接工艺通过热输入、应力分布及缺陷控制影响非标结构件强度,需从工艺优化、应力管理、缺陷防控三方面控制。对强度的主要影响热输入不当:高温导致热影响区晶粒粗大(如Q345钢焊接热输入>25kJ/cm时,冲击韧性下降30%),降低接头强度。焊接缺陷:裂纹(应力集中系数达5-10)、未焊透(有效截面积减少10%即导致强度下降20%)、密集气孔(降低疲劳强度15%-25%)。残余应力:拘束度大的T型接头易产生纵向拉应力(达材料屈服强度80%),引发延迟裂纹。关键控制措施工艺参数优化薄板(<6mm)用CO₂气体保护焊(电流80-120A,热输入<15kJ/cm),减少变形;厚板(>20mm)采用多层多道焊,每层热输入控制在20kJ/cm内。高碳钢预热至150-250℃(如45钢),焊后缓冷消除氢致裂纹。应力控制技术采用“先焊收缩量大焊缝”顺序(如箱型结构先焊纵向主焊缝),配合刚性固定(夹具约束变形量≤0.5mm/m)。焊后振动时效(频率20-50Hz,时间30-60min),残余应力消除率达60%-80%。缺陷防控手段焊前用激光清洗(去除油污、氧化皮,提高熔合质量),焊后100%UT探伤(检测内部裂纹)。重要焊缝采用窄间隙埋弧焊(坡口宽度≤12mm),降低未焊透风险。上海防锈加工哪家好
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。