
金属结构件的加工流程主要包括以下环节:1. 设计规划与材料准备根据零件用途进行结构设计,制定加工工艺路线。选择金属材料(如钢、铝、铜等),进行切割或预处理(锯切、热处理等)。2. 毛坯成形铸造:熔炼金属后注入模具(砂型/熔模/压铸),冷却成型。锻造:加热坯料后通过压力塑性变形(自由锻/模锻),提升材料密度48。轧制/挤压:通过辊压或模具连续变形,生产型材、板材。 3. 机械加工切削加工:使用车床、铣床、钻床等去除余量,达到精确尺寸(车削、铣削、钻孔等)。特种加工:激光切割、电火花加工处理复杂形状或硬质材料58。数控加工(CNC):自动化程序控制,实现高精度、高效率加工。4. 热处理通过退火、淬火、回火等工艺调整金属内部结构,提升硬度、韧性或抗腐蚀性。 5. 表面处理清洁去污:超声波清洗、喷砂去除氧化层及杂质31011。防护与装饰:电镀、喷涂、阳极氧化增强耐腐蚀性及美观度21011。6. 质量检测与包装尺寸精度测量(三坐标检测)、力学性能测试(硬度、强度)。合格产品防锈包装,防止运输损伤。沛尔机械拥有专业的设计团队,可为您提供金属加工件的优化设计方案,提升产品性能!上海不锈钢带加工价格
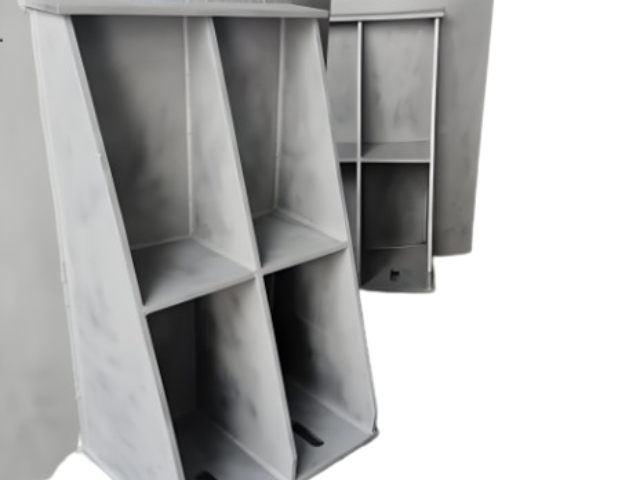
激光表面改性:高能光束的 “微观重塑”:激光表面改性技术利用高能量密度激光束(功率密度 10⁴-10⁸W/cm²)照射金属表面,通过快速加热与冷却,改变表层显微组织,实现硬化、合金化、熔凝等改性效果。激光淬火可使钢铁材料表层奥氏体化后快速冷却(冷却速度达 10⁴℃/s 以上),形成马氏体组织,硬度提升 50%-100%,如汽车曲轴轴颈经激光淬火后,表面硬度达 HRC55-60,耐磨性提升 2-3 倍,且变形量是传统淬火的 1/10。激光合金化通过在金属表面预置合金粉末(如 Cr、Ni、W 等),经激光熔化形成合金化层,厚度 0.1-2mm,可使普通碳钢表面具备不锈钢的耐蚀性或高速钢的耐磨性。奉贤区不锈钢冷轧板加工厂家还在为冲压件质量担忧?沛尔严格把控原材料,确保每件五金冲压件都坚固耐用!
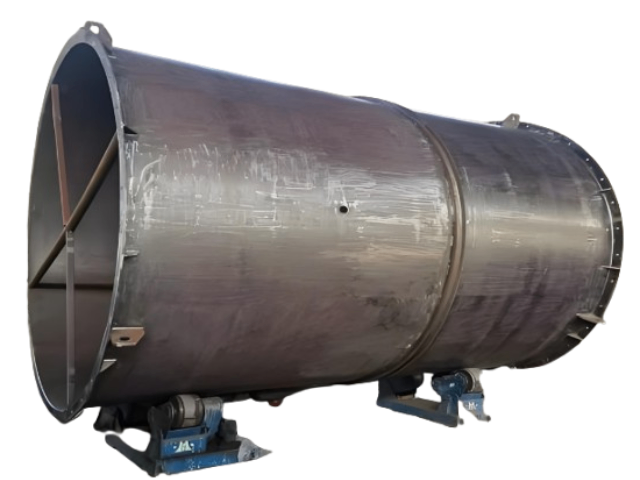
有效避免了人为操作带来的误差,为后续的自动化装配和产品质量的稳定性提供了坚实保障。五金冲压件加工的另一个优势体现在其的成型能力和设计灵活性上。通过精心设计的模具,可以将一块普通的平板金属材料,一次性或通过多道工序,加工成结构复杂、形状各异的三维立体零件。无论是带有精细花纹的装饰面板,还是具有复杂曲面和深腔结构的汽车覆盖件,亦或是内部带有多个加强筋和安装孔的精密支架,冲压工艺都能精细实现。这种强大的成型能力,使得设计师在产品开发阶段拥有更大的自由度,可以突破传统加工方法的限制,设计出更符合功能需求和美学要求的产品。模具的定制化特性,使得冲压工艺能够适应从微型电子元件到大型建筑构件等各种尺寸和规格的生产需求。同时,冲压加工可以与其他工艺如焊接、折弯、攻丝等无缝衔接,形成完整的生产线,实现零件的多功能集成。例如,一个冲压件上可以同时包含用于连接的翻边、用于定位的凸台、用于散热的孔洞以及用于增强刚度的加强筋,这简化了产品的总成结构,减少了零部件数量,从而降低了整体装配的复杂性和成本。这种将多种功能集于一身的特性,是冲压工艺在汽车、家电、电子等行业中不可或缺的关键原因。在材料适应性方面。
不锈钢加工工艺流程:1.原材料准备;不锈钢的加工始于选择合适的原材料。常见的不锈钢牌号有304、316、201等,根据不同的应用需求选择对应的材料。2.切割;是将不锈钢原材料加工成所需形状和尺寸的步骤。3.成型是将切割后的不锈钢材料加工成所需形状的过程。主要的成型方法包括:折弯:使用折弯机将平板折成所需的角度和形状,适合制作框架和外壳等。冲压:利用冲压机对不锈钢进行成型,适合大批量生产零部件。-焊接:将多个部件通过焊接连接,形成产品的结构,常用的焊接方法有TIG焊和MIG焊。4.焊接是连接不同组件的重要工艺。焊接时需注意焊接参数的控制,以防止焊缝缺陷。焊接后通常需要进行焊缝检验,确保其强度和密封性。5.表面处理为了提高不锈钢制品的耐腐蚀性和美观度,通常需要进行表面处理。常见的处理方法包括:酸洗:去除焊接后的氧化层和杂质,恢复不锈钢的光泽。抛光:提升表面光泽和美观度,减少表面粗糙度。喷砂:对表面进行喷射处理,获得一定的粗糙度以增强附着力。还在对比各厂家价格?沛尔凭借规模优势,成本控制出色,为您提供高性价比冲压件!
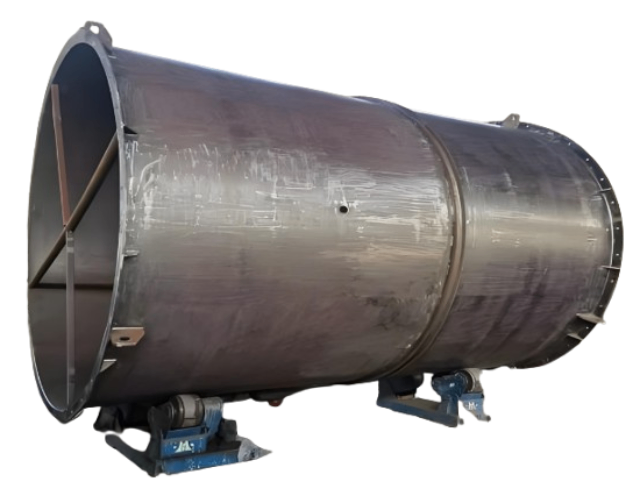
不锈钢加工易粘刀的**原因在于其材料特性与加工过程:1.材料黏性高与加工硬化:不锈钢(尤其是奥氏体类型)塑性强、韧性大,切削时切屑易与刀具表面产生分子吸附;同时加工硬化现象(硬度可提升50%以上),硬化层会加剧刀具摩擦与热量积聚。2.导热性差与高温黏附:不锈钢导热系数为碳钢的1/4~1/2,切削热集中在刀具刃口(温度可达800~1000℃),导致材料软化并黏附于刀具前刀面,形成积屑瘤。3.刀具与参数匹配不当:若刀具耐磨性不足(如高速钢)或切削速度过高(超过120m/min)、进给量过小(<0.05mm/z),会加剧切屑堆积与热黏附。解决措施需从材料、工艺、冷却三方面协同优化:-刀具选择:优先使用超细晶粒硬质合金(如YG8X、WC-Co合金)或TiAlN/AlCrN涂层刀具(涂层可降低化学亲和力,寿命提升2~3倍),前角取8°~12°、后角6°~8°,并采用波形刃或分屑槽设计强制断屑。-参数优化:控制切削速度60~100m/min(粗铣取下限),进给量0.08~0.15mm/z,切削深度≤3mm(减少硬化层影响);避免中途停顿,防止加工面二次硬化。-冷却润滑:采用7MPa高压乳化液(浓度8%~12%)或极压切削油直接冲刷切削区,降低摩擦系数与温度;对深孔加工可配合内冷刀具,确保冷却充分。担心金属加工效率影响工期?沛尔机械优化生产流程,加工速度快,能快速交付,保障您的项目进度!奉贤区不锈钢冷轧板加工厂家
担心金属结构件加工质量不稳定?我们建立严格质量管控体系,从选材到成品,确保每件产品品质如一!上海不锈钢带加工价格
金属表面的 “转化膜屏障”:磷化处理是将金属工件置于磷酸或磷酸盐溶液中,通过化学反应在表面生成一层不溶性磷酸盐转化膜,主要用于钢铁、锌、铝等金属的预处理。磷化膜厚度一般为 1-10μm,呈多孔结构,能增强后续涂装的附着力,同时提供一定的耐蚀性。按工艺可分为锌系、锰系、铁系磷化,其中锌系磷化在 60-70℃下处理 5-10 分钟,形成的膜层均匀细致,常用于汽车车身涂装前处理,使漆膜附着力达 5N/cm 以上,盐雾测试中漆膜起泡时间延长至 500 小时以上。上海不锈钢带加工价格
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。