
低碳钢与高碳钢焊接时的预热温度差异主要由含碳量决定,需根据材料特性和焊接条件精细控制:低碳钢预热温度控制低碳钢含碳量≤0.25%,焊接性优良,通常无需预热。*在特殊情况需干预:低温环境(≤-10℃)或板厚>30mm时,预热温度控制在150℃左右(如Q235钢);碳、硫含量偏上限或重要结构(如压力容器),需采用碱性焊条(E4315)并预热至100~150℃,同时减少熔合比以防热裂纹。高碳钢预热温度控制高碳钢含碳量>0.6%,焊接性极差,预热工艺:常规焊接(如焊条电弧焊)预热温度250~350℃,层间温度不低于预热温度;特殊场景(如结构复杂、刚度大的工件)需提高至400℃以上,碳当量>0.6%或板厚>25mm时,预热温度按碳当量公式(如CEV)计算,确保热影响区淬硬倾向降低;补焊或堆焊时,若母材不允许高温预热,可选用奥氏体不锈钢焊条(如A102),通过塑性焊缝缓解应力,此时预热温度可降至150~200℃。差异控制原则区别:低碳钢预热为辅助措施,高碳钢则为强制要求,且温度比中碳钢(150~250℃)更高;测温方式:在距焊缝中心线50mm处的反面测温,确保均匀预热;工艺协同:高碳钢需配合低氢焊条(如J507)、焊后650℃消除应力退火,而低碳钢焊后一般无需热处理。担心冲压件的使用寿命?沛尔通过优化工艺,增强五金冲压件的耐磨性和抗疲劳性!奉贤区304不锈钢加工件
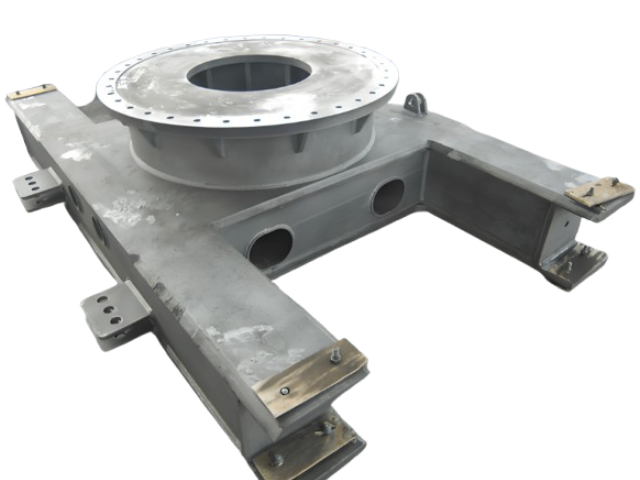
五金冲压件加工是一种应用于现代工业制造领域的重要工艺技术,其在于利用压力机和模具,将金属板材、带材或管材等原材料在常温下进行塑性变形或分离,从而获得所需形状和尺寸的零件。这种加工方式之所以在众多制造工艺中脱颖而出,首要优势在于其能够实现较高的生产效率。一旦模具设计完成并安装调试到位,压力机便可以连续、稳定地进行高速冲压作业,每分钟能够完成数十次乃至上百次的冲压循环。这种流水线式的生产模式,极大地缩短了单个零件的生产周期,非常适合大批量、标准化产品的制造需求。相较于传统的切削加工或手工制作,冲压工艺几乎无需对原材料进行切削,材料利用率较高,有效减少了金属废料的产生,这不*降低了原材料的采购成本,也符合当前社会对资源节约和环境保护的倡导。同时,冲压过程中材料在模具的约束下发生塑性流动,其内部晶粒结构会沿着受力方向重新排列,使得终成型的零件在特定方向上具有更优的力学性能,如更高的强度和硬度,这对于需要承受较大载荷或冲击的应用场景至关重要。此外,冲压件的一致性较好,由于整个过程由精密模具控制,只要设备和模具状态稳定,连续生产出的每一个零件在尺寸、形状和外观上都保持高度统一。奉贤区五金冲压件加工件还在为冲压件质量担忧?沛尔严格把控原材料,确保每件五金冲压件都坚固耐用!
上海地区的不锈钢烟囱生产厂家:上海沛尔机械工程有限公司;成立于1998年,位于奉贤区是一家综合性的机械设备制造企业,主要经营机械设备(除特种设备)及配件加工,环境工程建设工程专项设计、施工,园林绿化工程施工,环保机械设备(除特种设备)设计、加工、安装,钢结构件、不锈钢制品、塑料制品(除购物袋)加工,仓储服务。从设计、加工、安装,到售后服务的各个环节。客户在选择厂家时,可以根据自身的需求、设备性能和售后服务等因素进行综合考虑,选择合适的供应商以满足具体的工业应用需求。
非标结构件设计的材料选择需综合机械性能、工艺适配性、环境适应性及经济性四大中心作用因素。机械性能匹配强度与刚度:根据载荷类型选材料,静载选Q235(屈服强度235MPa),动载或循环应力用40Cr(调质后抗疲劳性突出),高精度轴类需45钢调质(硬度HRC35-40)。特殊性能:耐磨场景用Cr12MoV(硬度HRC58-63),弹性部件选65Mn弹簧钢(弹性极限高)。加工工艺适配焊接件:优先Q235(焊接性能优异),避免45钢(需预热防裂)。精密加工:45钢切削性好,304不锈钢因粘性需专属刀具,POM塑料适合做齿轮(摩擦系数低)。环境与工况适配腐蚀环境:食品/医疗用304不锈钢,海洋环境升级316L(抗氯离子腐蚀)。轻量化需求:6061铝型材(密度2.7g/cm³)用于设备框架,替代钢构件减重40%以上。经济性平衡成本控制:结构件选Q235(比45钢低30%成本),非关键耐磨件用POM替代金属。全周期成本:高频冲击场景用40Cr(寿命提升2倍),降低维护频次。需避免两大误区:重载场景误用Q235(易塑性变形),焊接结构选用65Mn(焊接性差易开裂)。沛尔五金冲压件加工件厂家注重创新,不断研发新工艺,提升产品质量与性能!
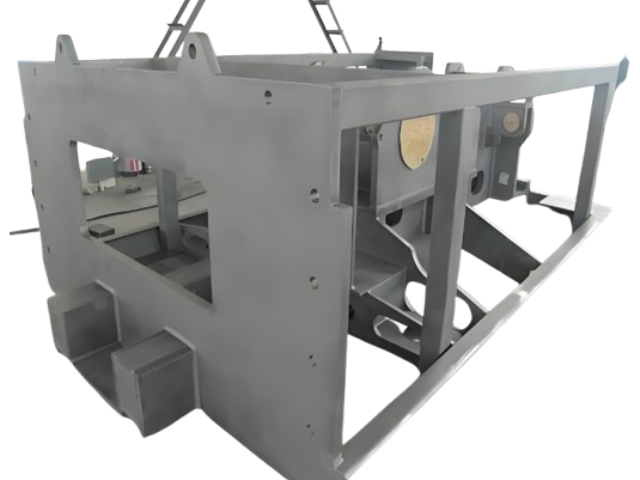
确定非标结构件合理公差范围需平衡功能需求、加工能力与成本,主要步骤如下:一、明确功能公差要求关键配合面:根据运动类型定公差,如滑动配合(H8/f7,间隙0.025-0.089mm)、定位配合(H7/k6,过渡配合±0.015mm),参考GB/T 1804-m级未注公差。形位公差控制:圆柱度≤尺寸公差1/3(如Φ50h6轴,圆柱度≤0.008mm),平行度≤距离公差1/2(如100mm长导轨,平行度≤0.02mm)。载荷敏感区域:受力部件尺寸公差提高1-2级(如轴承座孔用IT7,而非IT9)。二、结合加工工艺设限常规加工能力:铣削:IT10-IT11(自由公差±0.1-0.2mm)磨削:IT6-IT8(精密配合±0.005-0.015mm)焊接件:形位公差放宽至IT12(平面度≤1mm/m)特殊工艺调整:细长轴(长径比>20)公差降1级,深孔(深度>5倍直径)尺寸公差放大20%。三、成本与精度平衡公差等级成本系数:IT7比IT9加工成本高3-5倍,非配合尺寸用自由公差(如机箱外形按GB/T 1804-c级)。公差累积控制:尺寸链采用极值法(关键链)或均方根法(一般链),总公差≤功能允许偏差(如装配间隙0.5mm,分配3个零件各±0.15mm)。寻求独特设计的金属结构件加工件?我们的设计团队独具创意,为您打造与众不同的产品!奉贤区不锈钢外壳加工件
还在为金属结构件加工难题发愁?我们专业团队,运用先进技术,提供完美解决方案,让您无后顾之忧!奉贤区304不锈钢加工件
不锈钢砂滤罐制作工艺需结合材料特性与过滤功能,重点控制耐腐蚀性、密封性及结构强度,流程如下:一、材料选择与预处理选用SUS304/SUS316L不锈钢,厚度根据设计压力(工作压力≤6kgf/cm²,试验压力9kgf/cm²),表面处理为镜面8K/拉丝/喷砂等。原材料需进行成分分析,确保Cr、Ni含量达标(316L含Mo≥2.0%),避免碳化物析出导致晶间腐蚀。二、成型与焊接工艺1.罐体成型:采用全自动氩弧焊双面成型,确保焊缝平整无气孔;法兰与罐体焊接前需开V形坡口(角度65°~70°),焊后进行100%渗透检测(PT),压力测试保压30分钟无泄漏。2.布/集水装置:内部安装均匀分布的滤棒或多孔板,确保水流呈层流状态;滤层高度按设计(如石英砂层高700mm,承托层1-2mm/2-3mm各150-200mm),装填前滤料需经酸碱浸泡(2-4小时),全固形物增加量≤20mg/L。三、表面处理与质量检测焊接后进行酸洗钝化(硝酸+氢氟酸溶液),去除氧化皮并恢复钝化膜;外表面喷塑或抛光,提高耐候性。质量检测包括:材料成分分析、焊缝X射线探伤、水压测试(试验压力为工作压力1.5倍),确保出水浊度≤5mg/L,反冲洗水量≤3m³/次。奉贤区304不锈钢加工件
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。