
炎黄 X100A 高速制钉机每分钟 860 颗产能、X9 机型 760 颗 / 分钟,单机产能是传统制钉机 2 倍以上,从产能端解决老式制钉机跟不上大批量订单、丢失外贸大单的行业痛点。单台 X100A 制钉机日产量轻松突破 100 万枚,中小型钉厂新增 1-2 台即可承接国内基建批量订单与东南亚外贸大单,不用大批量添置多台老式制钉机占用厂房与人工。设备搭载 PLC 智能控制系统,三色故障灯可视化预警,全天候 8 小时连续运转无卡顿,实测某广东包装钉厂替换 5 台老式制钉机为 2 台 X100A 制钉机,车间占用面积缩减 60%,月产能从 1200 万枚提升至 3600 万枚,顺利签下越南常年外贸供货合同。依托深圳福田销售总部,海内外订单快速对接,国内就近安排样机试机,海外客户可安排海外仓就近售后,依靠高产能制钉机助力客户规模化扩产增收。
制钉机的安全防护装置必不可少,可有效避免操作人员接触危险运动部件。福建高速制钉机公司
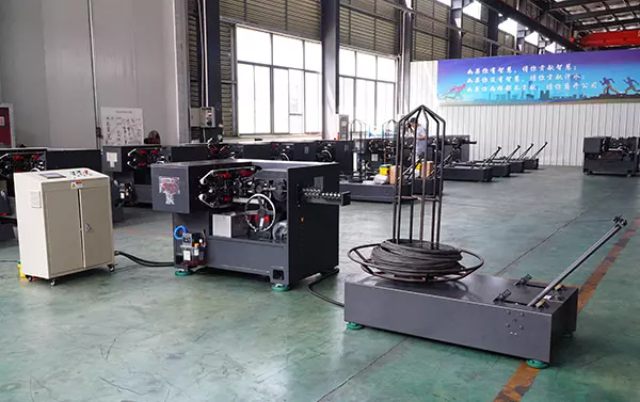
制钉机的生产效率是五金制造企业关注的重点指标,直接影响盐城市炎黄自动化设备有限公司的订单交付能力与市场竞争力。制钉机的效率体现在单位时间产量、连续运行时长、调试切换速度等多个方面。高速型制钉机可实现较高的每分钟出钉数量,满足大批量订单快速生产需求。制钉机在结构优化与电控升级支持下,可实现长时间不间断运行,减少中途停机次数,提升有效生产时间。同时,制钉机支持快速换模与参数调用,切换不同钉型规格时调试时间短,提升多品种生产效率。制钉机的效率提升,意味着企业在相同时间内可完成更多产量,缩短订单交付周期,增强客户合作信心。对于中小型制钉企业而言,一台效率稳定的制钉机,是提升产能、控制成本、拓展业务的重要装备支撑。 河南全新制钉机预算多少节能型制钉机能耗低、运行平稳,长期生产有效降低企业用电与生产运营成本。
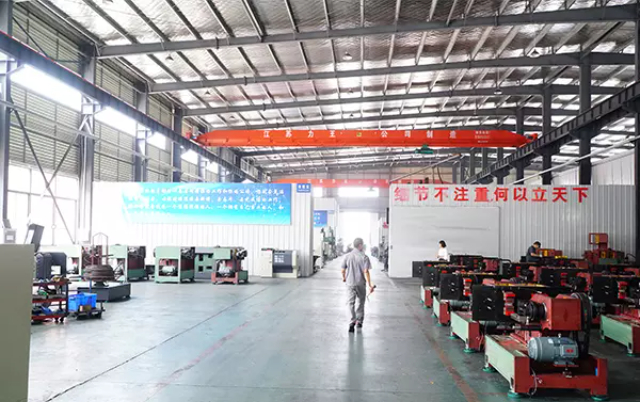
冷镦成型是现代高速制钉机的生产原理,绝大多数商用制钉机都依托常温冷锻工艺完成钉子全流程加工,很多采购商误以为制钉机需要高温熔炼线材,这是行业常见认知误区。完整工序分为线材矫直、送料、夹紧定位、端头镦压成钉帽、定长切断、钉尖倒角六大环节,全程无需加热钢材,依靠制钉机内部曲轴、凸轮联动模具产生瞬间高压,让钢材在常温下塑性变形成型。传统老式制钉机采用分体式凸轮结构,送料误差大,而炎黄系列高速制钉机优化一体式曲轴结构,搭配伺服送丝组件,把单颗钉子长度误差控制在 0.3mm 以内,从机械结构层面优化冷镦成型稳定性。不同品类制钉机适配线材规格差异明显,X90 型号制钉机适配 2.0-3.5mm 线材,X100A 制钉机可覆盖 25-100mm 钉长生产,采购选型时需要结合自身主打钉型匹配制钉机型号。冷镦工艺能完整保留钢材原有力学性能,成品钉子抗拉强度优于热加工产品,也是现代化制钉机逐步淘汰老式热锻设备的关键原因,弄懂成型原理才能避开低价劣质制钉机的选型陷阱。
制钉机在连续作业过程中会产生热量与摩擦,合理的润滑与冷却系统对延长设备寿命至关重要。制钉机的主轴、轴承、导轨、凸轮等运动部件需要持续润滑,从而减少金属接触面的磨损,降低运行阻力与热量积累。制钉机通常配备集中润滑系统,按照设定周期与油量对关键部位供油,保证润滑到位且不浪费油料。同时,制钉机的模具与冲压区域在高频次作业下温度会上升,过高温度会影响模具尺寸稳定性与线材成型状态,因此冷却设计必不可少。部分制钉机采用风冷或循环水冷结构,对模具与冲压部位进行降温,保持部件尺寸稳定。完善的润滑与冷却配置,可让制钉机在高负荷生产中保持状态稳定,降低部件损耗速度,减少维修频次,为企业提升设备使用周期与生产效益。 耐磨模具搭配制钉机协同工作,损耗小寿命长,长久保持优良的制钉品质。
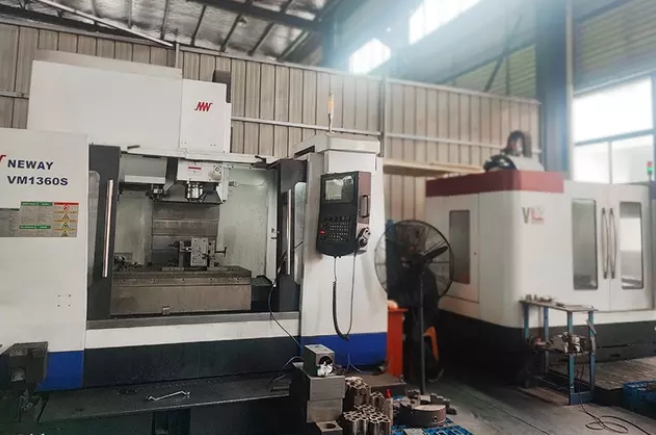
随着工业自动化技术普及,制钉机正逐步向智能化、数字化方向升级。新一代制钉机内置传感模块与数据采集系统,可实时监测送料速度、冲压压力、模具温度等运行参数,并将数据传输至中控平台。操作人员通过触摸屏即可远程调整制钉机参数,无需停机调试,提升生产连续性。部分高层次制钉机配备故障自诊断功能,当出现卡钉、刀具磨损、电机异常等问题时,系统自动报警并显示故障位置,缩短维修时间。在生产管理方面,智能化制钉机可记录产量、能耗、原料消耗等数据,生成生产报表,为企业成本核算与工艺优化提供依据。同时,制钉机可接入工厂物联网系统,与拉丝机、抛光机、包装机等设备联动,形成从原料到成品的全自动化制钉生产线,减少人工干预,提升整体生产效率。未来,制钉机将进一步融合AI技术,实现工艺参数自主优化、质量自动检测等功能,推动制钉行业向智能制造转型。 变频调速制钉机可自由调节生产速度,按需切换模式,适配批量与定制生产。福建自动化制钉机源头工厂
工业制钉机采用加厚铸铁机身,刚性强减震好,长时间连续作业稳定不晃动。福建高速制钉机公司
规范操作是保障制钉机稳定运行与人员安全的前提,需严格遵循操作流程。开机前,操作人员需检查制钉机各紧固件是否牢固,润滑系统是否通畅,确认原料线材无锈蚀、弯折问题。启动设备后,先空载运行3至5分钟,待润滑系统循环至各部件,再进行参数设置。根据钉子规格调整送料速度、冲压频率等参数,确保各环节节奏匹配。试生产阶段,先手动制作10至20枚钉子,检查钉帽成型、长度一致性、钉尖质量,确认合格后再转入全自动生产。生产过程中,需定期抽检成品,每30分钟检查5枚钉子,及时发现尺寸偏差、毛刺等问题。操作时严禁拆除安全防护罩,禁止在设备运行时伸手进入模区调整或清理。遇到卡钉故障,需立即按下急停按钮,关闭电源和气源后,用专门使用工具清理,避免违规操作引发安全事故。每日生产结束后,需清理制钉机内部废料,对模具、切刀等部件进行保养,延长设备使用寿命。 福建高速制钉机公司
盐城市炎黄自动化设备有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。