
循环水冷是高速制钉机标配结构,多数低端制钉机省略水冷设计,长时间高速冲压后模具热膨胀变形,大批量产出不良品。制钉机高速冲压时,模具瞬间受力产生高温,温度超标后模具型腔变形,钉帽尺寸、钉杆直径出现偏差,炎黄全系高速制钉机搭载闭环循环水冷装置,实时带走模具热量,把模具工作温度稳定在合理区间,避免热胀带来的尺寸偏差。在南方夏季高温车间,无水冷的普通制钉机连续生产 4 小时就需要停机降温,单日有效生产时长被压缩 30%,而带水冷的炎黄制钉机可全天候不间断运行,释放制钉机产能。水冷系统还能延长模具使用寿命,同等生产工况下,配备水冷的制钉机模具更换周期是风冷机型 2.3 倍,长期省下频繁换模的配件与人工成本,选购制钉机时水冷配置是衡量设备档次的关键参考指标。维修设备时必须断开电源并挂警示牌,方可进行检修作业。云南木托盘制钉机产能每分钟多少
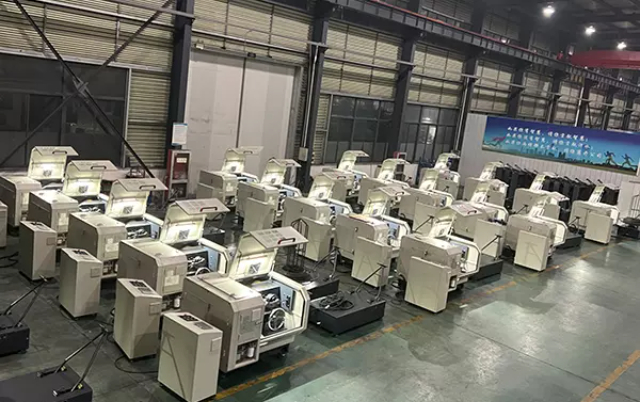
越南河内一家新建外资紧固件工厂,瞄准当地基建与家具制造市场,2025 年通过炎黄深圳外贸总部采购 X150 大规格制钉机、XM2500 卷钉机全套设备。X150 制钉机适配粗规格建筑钢钉,每分钟 750 颗稳定产出,设备英文 PLC 操作系统适配本地工人操作习惯,出厂配套全英文操作手册。制钉机良品率稳定 99% 以上,投产首年工厂凭借质量成品拿下当地 3 家大型建筑总包常年订单,年产值突破 280 亿越南盾。炎黄依托东南亚海外配件仓,常用配件就近直发,制钉机故障报修平均 3 天完成配件更换,不用等待国内长途海运配件。工厂后续追加 3 台 X100A 制钉机扩充产品线,成为越南北部头部本土制钉加工厂。黑龙江全新制钉机预算多少节能型制钉机能耗低、运行平稳,长期生产有效降低企业用电与生产运营成本。
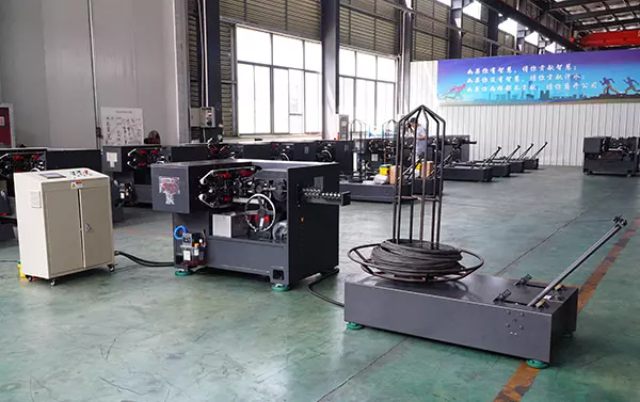
冷镦成型是现代高速制钉机的生产原理,绝大多数商用制钉机都依托常温冷锻工艺完成钉子全流程加工,很多采购商误以为制钉机需要高温熔炼线材,这是行业常见认知误区。完整工序分为线材矫直、送料、夹紧定位、端头镦压成钉帽、定长切断、钉尖倒角六大环节,全程无需加热钢材,依靠制钉机内部曲轴、凸轮联动模具产生瞬间高压,让钢材在常温下塑性变形成型。传统老式制钉机采用分体式凸轮结构,送料误差大,而炎黄系列高速制钉机优化一体式曲轴结构,搭配伺服送丝组件,把单颗钉子长度误差控制在 0.3mm 以内,从机械结构层面优化冷镦成型稳定性。不同品类制钉机适配线材规格差异明显,X90 型号制钉机适配 2.0-3.5mm 线材,X100A 制钉机可覆盖 25-100mm 钉长生产,采购选型时需要结合自身主打钉型匹配制钉机型号。冷镦工艺能完整保留钢材原有力学性能,成品钉子抗拉强度优于热加工产品,也是现代化制钉机逐步淘汰老式热锻设备的关键原因,弄懂成型原理才能避开低价劣质制钉机的选型陷阱。
市面上制钉机按照产出钉型细分多款机型,DMD080 大帽钉制钉机、SM150 双帽钉制钉机、X130B-II 水泥钉制钉机各司其职,很多厂家一台通用制钉机生产全品类钉子,成品不达标丢失订单。DMD080 机型专为大帽钢钉设计,加大冲压行程,钉帽成型饱满,适配建筑预埋钉生产;SM150 双帽钉制钉机优化双次镦压结构,稳定产出双层钉帽产品,多用于家具固定钉;X130B-II 定制水泥钉冲压模具,强化钉尖淬火适配高硬度水泥基材使用。通用款 X90、X100A 制钉机主打常规圆钉、包装封箱钉,适配多规格小批量换产。不少初创五金厂贪图一机多用,采购通用制钉机生产特种大帽钉、双帽钉,成品合格率不足 70%,只能重新采购制钉机,设备重复投入翻倍。结合主营产品选定制钉机,是控制生产成本、保障订单交付的重要前提。加强型制钉机承重与动力更强,可加工粗钢钉,适配重型工业生产需求场景。
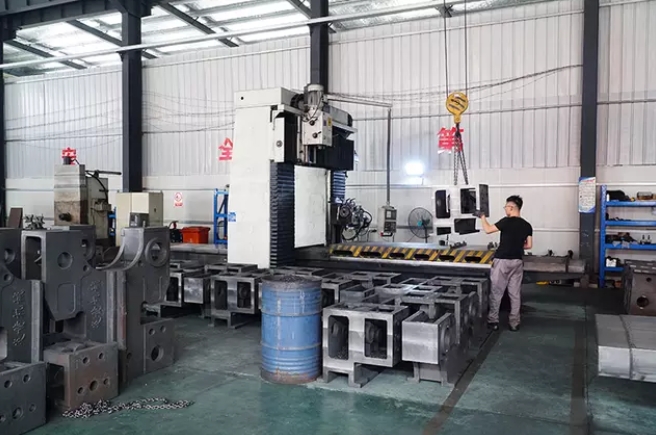
制钉机的电控操作系统为设备提供运行指令与参数调节功能,是实现自动化生产的重要支撑。现代制钉机普遍采用PLC控制系统搭配人机界面,操作人员可通过触摸屏设置制钉长度、生产速度、运行时间等参数,让制钉机按照设定程序自动作业。电控系统会实时监测制钉机的运行状态,当出现卡钉、过载、缺料等情况时,可发出提示并执行保护性停机,避免设备损坏与安全风险。制钉机的电控系统还支持参数记忆功能,可保存不同钉型的生产设置,切换生产规格时快速调用,减少调试时间。部分制钉机配备数据记录功能,可统计产量、运行时长等信息,方便企业进行生产管理。通过电控系统的智能化支持,制钉机降低了操作难度,减少人工干预,提升生产过程的稳定性与可控性。 不要使用生锈的线材制钉,保持钉模清洁和钉刀锋利。黑龙江全新制钉机预算多少
更换不同规格的钉模与切断刀具,即可生产长度50至180毫米的圆钉。云南木托盘制钉机产能每分钟多少
9 联拉丝机与制钉机是上下游成套设备组合,很多新手厂商分开采购不同品牌拉丝机和制钉机,线材粗细波动导致制钉机频繁卡料停机,是行业高频踩坑点。拉丝机负责把粗盘圆线材拉拔至制钉机适配直径,炎黄 9 联拉丝机采用逐级减径工艺,线材尺寸公差控制在 ±0.02mm,输出线材均匀稳定,可无缝对接全系制钉机进料规格。若拉丝成品粗细忽大忽小,送入制钉机后送料机构受力不均,轻则钉帽大小不一,重则卡死制钉机送丝组件,单日停工检修损耗可观。整套产线中,拉丝速度需要和制钉机生产节拍匹配,炎黄设备出厂前完成成套联动调试,拉丝出料速率和 X130B-II 水泥钉制钉机、DMD080 大帽钉制钉机等机型生产参数一一适配,不用客户后期反复调试改速。部分小作坊拉丝设备无准确控径,配套杂牌制钉机生产时,每天因卡钉停机检修 3-5 次,人工与产能损耗持续走高,理解拉丝和制钉机配套逻辑,是搭建稳定制钉生产线的基础。云南木托盘制钉机产能每分钟多少
盐城市炎黄自动化设备有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。