炼化厂的反应釜区内,烃类蒸气与空气相融易形成危险混合环境,微小电气火花都极易酿成重大安全事故。防爆制氮机从结构材料与电气元件选型开始即遵循严苛的防爆等级要求,外壳密封与散热设计使设备在可燃气体持续存在的环境中仍可安全启停和运行。基于变压吸附或膜分离的制氮流程在封闭的防爆腔室内完成,产出的高纯度氮气被持续注入反应釜、储罐和管道,维持惰性覆盖层,使氧气浓度始终低于点燃阈值。自动化运行模式免去现场人员频繁操作,进一步降低人为暴露风险。东莞市瑞邦公司基于2008年在东莞虎门设立的制造基地,融合与国内外专业厂家的技术协作,提供PSA及模块式制氮设备,并以覆盖华东、华南及台湾的服务据点,为石油、化工、煤矿等易燃易爆场所提供安全、可靠的现场制气方案。变压吸附制氮机准确调控吸附周期,能量回收效率高,因此在现场制气中展现突出的节能环保优势。深圳矿用制氮机多少钱
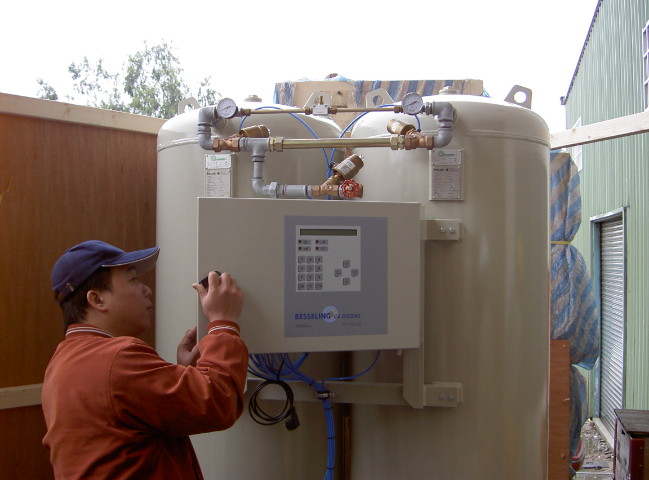
页岩气井场压裂作业展开时,数十台压裂泵车密集排列,需大量高纯氮气作为压裂液伴注气源以降低液柱压力、辅助返排。大型制氮机采用空分或变压吸附流程,单套装置以持续稳定的产量输出符合工况压力要求的氮气,并与压裂机组联控运行,供气节奏与施工作业同步。在油气开采的其他环节——钻井气举、管道置换、储罐覆盖——同一套装置同样承担着不可间断的惰性气体职能。设备自动化程度高,运行参数由智能控制系统集中监控,异常状态在触发连锁保护前即被预警,保障连续作业下的安全边界。东莞市瑞邦公司融合国内外专业厂家的技术合作,产品涵盖PSA制氮机、碳载纯化器等,整合设计、制造、安装与维修一贯化服务,依托遍及华东、华南及台湾的服务据点,为能源领域的大型制氮需求提供可靠、便利的现场制气方案。深圳矿用制氮机多少钱制氮机在煤炭行业用于防灭火作业,降低矿井安全事故发生风险。
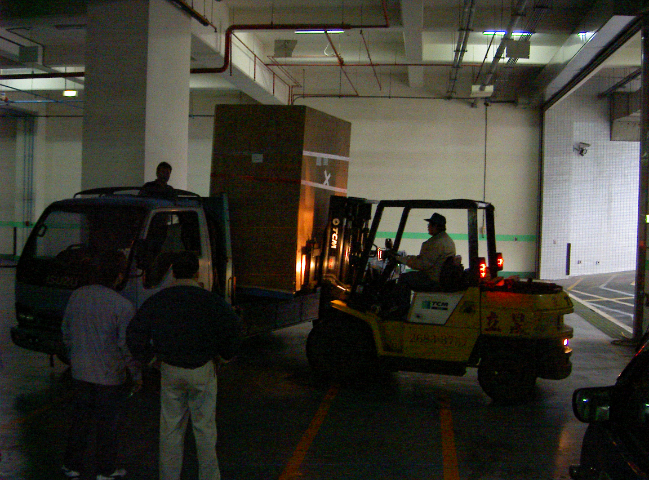
炼油厂催化裂化装置的反应器内,催化剂在高温下循环再生,一旦接触氧气便迅速失活。大型制氮机通过空分或变压吸附流程,以数万标准立方米级的产量连续输出高纯度氮气,为反应系统构建起稳定的惰性屏障。设备的智能控制系统实时闭环监测纯度、压力与气体含水指标,电网波动或是下游用气工况骤变时,系统可自主调节运行参数,避免气体品质偏差引发工艺工况不稳。对连续生产的重工业场景而言,这种自诊断与自适应能力意味着计划外停机的概率会非常低,稳定的氮气供应直接关联着产品收率与装置运行周期。东莞市瑞邦公司基于2008年在东莞虎门设立的制造基地,融合与国内外专业厂家的技术协作,整合PSA制氮机、碳载纯化器等产品线,为石油、化工、冶金等领域提供从设计、制造到安装维修的一贯化大型制氮服务,其服务据点遍及华东、华南及台湾。
熟食加工车间的充氮封口工位上,卤制产品被逐袋送入包装机,瞬间注入的高纯度氮气驱替袋内氧气,油脂氧化与需氧菌繁殖被同时阻断,货架期从数天延伸至数月。食品保鲜制氮机基于变压吸附或膜分离单元从环境空气直接提取洁净氮气,即产即用,无需液氮储罐和高压气瓶组。紧凑的结构可嵌入包装线体,运行信号由封口机联锁触发,无人值守模式下自动启停,日常维护只涉及过滤器定期更换。智能控制系统对纯度与流量进行闭环监测,确保每一袋产品的保护气氛一致,避免因残氧量波动导致的批次性变质风险。东莞市瑞邦公司模块式制氮设备可灵活匹配进口精密过滤与滤心,保证输出气体与食品接触面的洁净相容,并依托覆盖华东、华南及台湾的服务网络提供安全、便利的现场支持。制氮机通过优化气流设计,降低气体损耗,提升氮气产出利用率。
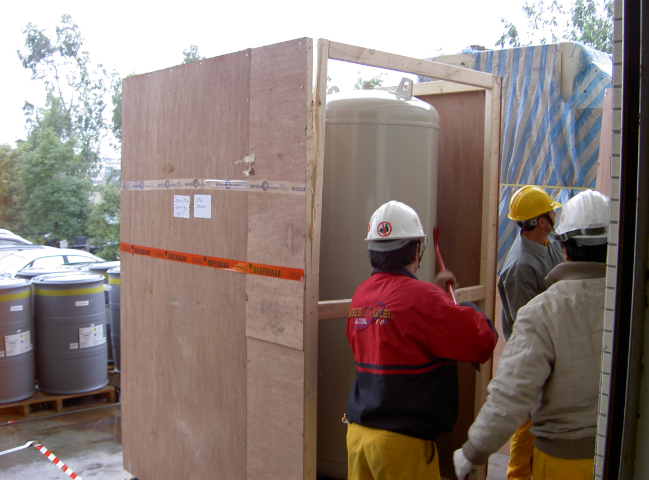
压缩空气经冷干过滤后进入吸附塔,碳分子筛在加压瞬间迅速捕获氧分子,氮气穿过床层汇入缓冲罐,卸压后杂质脱附、吸附剂再生,双塔交替实现常温下的连续产气——这套变压吸附流程无需加热再生,动部件少,日常维护集中在过滤器更换。智能控制器根据用气端流量波动自动调节吸附与均压时长,在低负荷工况下保持高气体回收率,大幅减少压缩空气无效排放。从化工保护气到食品充氮包装,从电子气氛控制到医药合成,这种按需产气的灵活性将对外购气源的依赖转化为现场自给的稳定产能。东莞市瑞邦公司凭借品质优良、进程先进的制造理念,整合PSA制氮机、碳载纯化器与模块吸附式吸干机,以覆盖华东、华南及台湾的服务据点提供一贯化支持。为何中小用气端偏爱变压吸附式制氮机?因其一键操作、耗材极省,自动运行,极大降低维护成本。深圳矿用制氮机多少钱
不少精密制造场景青睐进口制氮机,设备搭载先进算法,动态优化吸附效果,有效提升氮气制备效率。深圳矿用制氮机多少钱
在催化裂化装置的反应器内,持续通入的高纯度氮气隔绝着活性气体,为催化剂再生和产品干燥打造稳定可控的惰性氛围。分子筛制氮机通过特定吸附材料在压力变化中对氧、氮的差异化捕获,实现连续稳定的氮气输出。其主要优势在于将纯度、流量稳定性与能耗平衡至合理区间,为化工生产中保护气、输送气等环节提供免于频繁干预的可靠源。设备的自动化控制系统实时调节吸附与再生循环,大幅缩减人工操作频次,同时有效抑制了长期运行的能耗漂移。东莞市瑞邦制氮净化设备有限公司基于2008年在东莞虎门设立的制造基地,结合与国内外专业厂家的技术协作,使分子筛制氮设备在吸附剂装填工艺和系统集成度上持续精进,并以华东、华南及台湾的服务网络提供一贯化支持,保障化工用户现场制气的连续性。深圳矿用制氮机多少钱
东莞市瑞邦制氮净化设备有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。