
高传四开龙门加工中心在不锈钢及合金钢加工方面可通过设备刚性和冷却系统适配提供稳定的加工方案。不锈钢和合金钢具有强度高、韧性大、导热性差、加工硬化倾向大的特点,切削时刀具容易磨损和崩刃,对设备刚性和冷却条件要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,不锈钢粗加工时可承受较大切削负荷,转速可在 100rpm 至 800rpm 范围内调节。三向硬轨结构刚性较好,不锈钢加工时切削力较大,机床振动较小,刀具让刀量可控。以 304 不锈钢法兰加工为例,粗车或粗铣采用直径 63mm 可转位面铣刀,切削深度 3mm 至 5mm,进给 300mm/min,半精铣留 0.5mm 余量,精铣后表面粗糙度可达 Ra3.2 以下。冷却系统配备大流量高压冷却,切削液流量可达 100L/min 以上,不锈钢加工时切削区域温度高,充足的切削液可有效降低刀具温度,减少加工硬化。刀具可选用硬质合金涂层刀具或陶瓷刀具,不锈钢加工时根据材料牌号和加工工序选择合适的刀具材质和几何角度。对于沉淀硬化不锈钢和高温合金等难加工材料,可采用较低的切削速度和较厚的切削深度,避免切削刃长时间处于高温区域。设备润滑系统定时定量供油,导轨面和丝杠在重载切削下保持良好润滑,减少磨损。高传四开龙门加工中心,框架式 “龙门” 结构,刚性极强,重型切削也能稳定应对。上海大型龙门加工中心检修
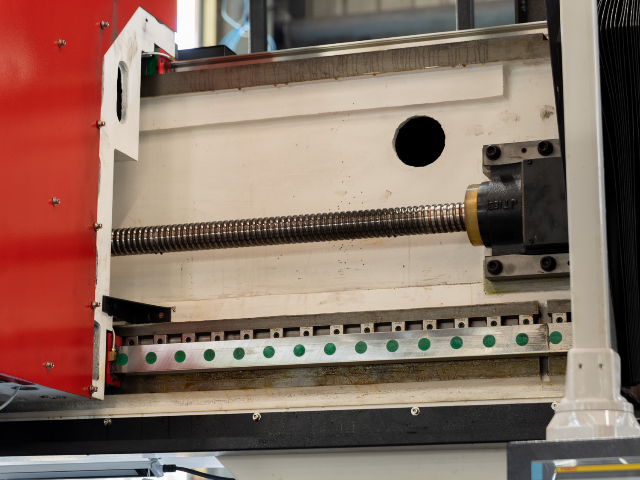
高传四开龙门加工中心可通过配置立卧转换主轴或自动铣头实现五面体加工,工件一次装夹后能够完成顶面、底面以外的五个面的铣削、镗削、钻孔和攻丝加工。立卧转换主轴可在 0 度至 90 度范围内自动切换角度,定位重复精度较高,切换后无需重新对刀即可继续加工。自动铣头可根据加工需求选配直角铣头、铣头、加长铣头等类型,铣头通过锥柄与主轴连接,自动拉紧固定。五面体加工能力使大型箱体类、框架类、结构件类工件无需多次翻转装夹,减少装夹次数带来的误差累积和辅助时间。以机床床身加工为例,传统工艺需要三次以上装夹才能完成导轨面、安装面、侧面和孔系的加工,采用五面体方案后一次装夹即可完成大部分工序,单件辅助时间可减少 30% 以上。设备数控系统支持多坐标系和旋转坐标系设定,铣头角度切换后系统自动补偿刀具位置,编程操作较为便捷。对于箱体、机架、底座等多面孔系和平面较多的工件,五面体加工方案能够在保证位置精度的同时提升加工效率,适合通用机械、机床制造、工程机械等行业的多面体零件生产。河北大型龙门加工中心怎么用高传四开龙门加工中心的铸件采用铸铁或焊接件,蜂巢式内腔结构,稳定可靠。
在**数控龙门铣床市场,国外企业竞争激烈。德国、日本、美国等国家的**机床企业凭借长期积累的技术优势、品牌影响力和完善的服务体系,在**市场占据主导地位。它们不断推出具有创新性的产品,满足航空航天、****等**领域对机床高性能、高精度、高可靠性的严苛要求,通过持续的技术创新和市场拓展,巩固和提升自身在全球**市场的竞争力。国内企业也在积极进军**数控龙门铣床市场。通过自主研发、技术引进和并购等方式,提升自身技术水平和产品质量。一些企业在超重型数控龙门铣床、高精度五轴联动数控龙门铣床等**产品领域取得突破,产品性能达到国际先进水平。虽然在市场份额上与国外企业仍有差距,但国内企业凭借性价比优势和本地化服务优势,逐渐在**市场崭露头角,与国外企业展开竞争,推动我国数控龙门铣床行业向**化发展。
高传四开龙门加工中心在工程机械行业可用于挖掘机车架、装载机臂架、推土机机架、起重机转台、压路机框架等结构件的加工。这类工件多为厚板焊接结构,焊缝余高较大,加工余量不均匀,设备主轴功率 22kW 至 37kW,扭矩输出充足,粗加工时可承受断续切削带来的冲击。X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 4000mm,能够覆盖中小型至大型工程机械结构件的尺寸范围。工作台承重 8000kg 至 20000kg,T 型槽与压板配合可实现工件的稳固装夹。机床三向硬轨结构经过淬火处理,刚性较好,面对焊接件的硬点和余量波动时切削平稳。主轴转速 50rpm 至 6000rpm,低速段适合大余量开粗,中速段适合平面精铣。数控系统支持螺旋插补与刚性攻丝,可完成结构件上的大直径孔镗削和螺纹加工。设备配备大流量冲屑系统,加工产生的大量切屑可及时排出。对于工程机械制造企业的批量结构件生产,该设备能够在保证加工质量的同时提升单位时间产出。建立详细的保养记录档案,为设备的预防性维修提供数据支持。
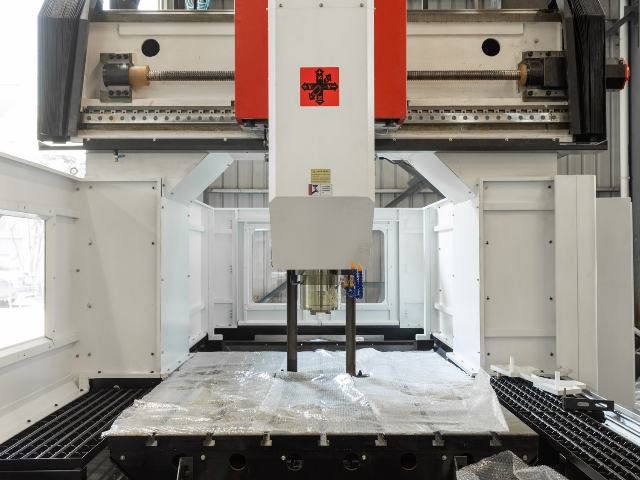
高传四开龙门加工中心在焊接结构件加工方面具备适配的设备能力,可处理工程机械车架、矿山机械机架、钢结构节点、桥梁构件、港口机械结构件等焊接件的加工。焊接结构件由钢板切割后焊接成型,焊缝余高较大,加工余量不均匀,部分区域存在焊接硬化层,对设备刚性和抗冲击能力要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,焊接件粗加工时可承受断续切削带来的冲击,切削深度可达 8mm 至 15mm。三向硬轨结构经过淬火处理,导轨面硬度较高,面对焊接件的硬点和余量波动时切削平稳,导轨磨损较小。以挖掘机车架焊接件加工为例,工件重量可达数吨,工作台承重 10000kg 至 20000kg,T 型槽和压板配合可实现工件的稳固装夹,粗铣焊缝余高和安装面时切削稳定。焊接件加工前通常需要进行时效处理或振动去应力,减少加工后的变形,设备大工作台面便于时效后工件的吊装和定位。数控系统支持螺旋插补和刚性攻丝,可完成焊接件上的大直径孔镗削和螺纹加工。冷却系统配备大流量冲屑,焊接件加工时切屑体积较大,可及时排出。排屑系统可配备链板式排屑机,适合焊接件加工产生的大体积切屑输送高速龙门加工中心配备高速电主轴,转速较高,满足高生产节拍制造业需求。江苏工业龙门加工中心售后服务
大刚性结构减少切削振动,高传四开龙门加工中心实现高精度表面加工。上海大型龙门加工中心检修
从 20 世纪中叶开始,不同行业对龙门加工中心的需求呈现出多样化的特点。在船舶制造行业,需要大型龙门加工中心来加工船体的大型零部件,其工作台尺寸和加工行程都非常大;而在电子制造行业,虽然加工的工件尺寸相对较小,但对加工精度和效率的要求较高,因此出现了小型高精度的龙门加工中心。此外,随着个性化定制需求的增加,龙门加工中心的规格和配置也更加多样化,用户可以根据自身的加工需求选择合适的机床型号,这进一步促进了龙门加工中心市场的繁荣和技术的发展。上海大型龙门加工中心检修
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。