
高传四开龙门加工中心具备与自动化产线对接的集成能力,可作为柔性制造单元的加工设备参与自动化生产。设备数控系统支持标准工业以太网通信协议,可与上位机、MES 系统、PLC 主控系统进行数据交互,实现加工程序下发、加工状态上传、设备运行数据采集等功能。机床侧配备标准 I/O 接口和安全接口,可对接上下料机械手、桁架机械手、AGV 小车、辊道输送线等物料搬运设备,实现工件的自动上下料。对于双工作台配置的机型,两个工作台可交替进入加工区域,一个工作台加工的同时另一个工作台进行上下料,辅助时间与加工时间重叠,设备利用率可得到提升。机床可配备工件自动测头,工件装夹后自动测量位置并补偿坐标系,减少人工对刀时间。刀具侧可配备对刀仪和刀具破损检测装置,自动测量刀具长度和半径,检测刀具是否断裂,保证自动化运行中的加工安全性。机床可配置自动门,与上下料设备联动,上下料时自动开门,加工时自动关门并互锁。对于多台设备组成的柔性产线,可提供设备布局建议和接口规范,配合集成商完成产线联调。自动化集成能力使设备能够适应智能制造和少人化生产的趋势,适合批量稳定生产的企业进行产线升级。定期检查并补充主轴恒温油箱与导轨润滑单元的润滑油液位。安徽龙门加工中心优势
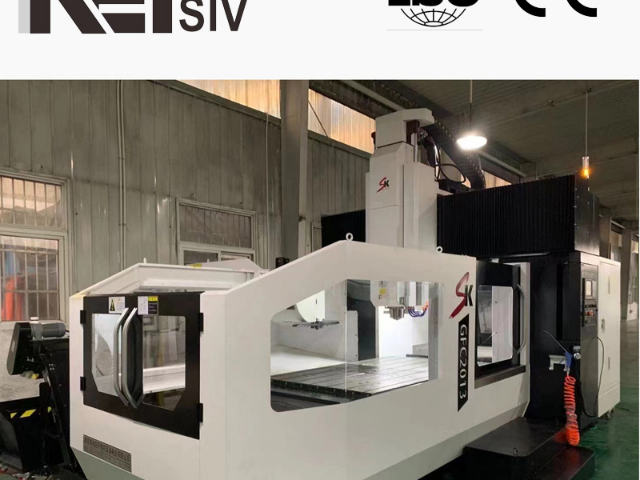
高传四开龙门加工中心在深孔钻削方面可通过配置中心出水和深孔刀具实现深孔加工,孔深与孔径比可达 10 倍至 20 倍,部分工况下可扩展至更高深径比。深孔常见于模具冷却水道、液压阀体油孔、轴类零件油孔、换热器管板孔等,加工时排屑困难、刀具易折断、孔壁质量难以保证。设备主轴配备中心出水功能,切削液压力可达 20bar 至 70bar,高压切削液通过刀柄和钻头内部通道直达切削区域,将切屑从孔内冲出,排屑顺畅。深孔钻削可选用枪钻、深孔麻花钻、可转位深孔钻等刀具,根据孔径和深度匹配。以直径 10mm、深度 150mm 的模具冷却水道加工为例,采用枪钻,转速 3000rpm,进给 80mm/min,中心出水压力 40bar,加工后孔壁表面粗糙度可达 Ra3.2 以下,孔的直线度较好。数控系统支持深孔钻削循环,可设定每次钻深和退刀排屑量,自动完成分级进给钻削,减少切屑堆积和钻头过热。三向定位精度较高,深孔孔位偏差较小,多孔零件的孔位一致性较好。对于直径较大的深孔,可先钻引导孔后再进行深孔钻削,提高孔的直线度。冷却系统配备大流量水泵和高精度过滤装置,深孔钻削时切削液流量充足且清洁度较高,延长刀具使用寿命。浙江大型龙门加工中心联系人高传四开龙门加工中心具备钻、镗、铣等多种功能,三坐标联动,精密零件加工不在话下。
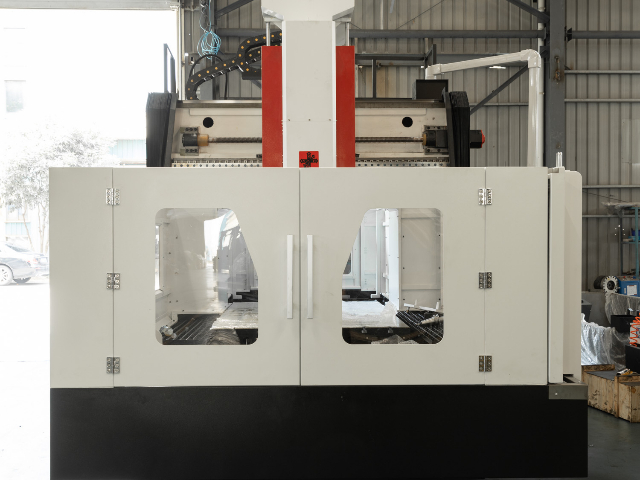
高传四开龙门加工中心在复杂曲面加工方面可通过三轴联动或配置第四轴、第五轴实现多种曲面的铣削加工,覆盖模具型面、叶轮叶片、航空结构件、雕塑艺术品、异形机械零件等具有复杂曲面特征的工件。三轴联动可完成大部分具有三维曲面特征的模具型腔和型芯加工,数控系统支持 NURBS 插补和高速前瞻功能,曲面加工时进给速度平稳,表面光顺度较好。对于需要多面加工的复杂曲面工件,可配置数控回转工作台作为第四轴,或配置五轴联动头实现五轴加工,刀具可从不同角度接近曲面,避免刀具干涉,一次装夹完成多个曲面的加工。曲面加工可对接 UG、PowerMill、Mastercam、Cimatron 等主流编程的刀路文件,系统支持大容量程序在线加工或通过以太网边传边加工。以汽车覆盖件模型面加工为例,采用直径 10mm 球头刀,半精铣留 0.3mm 余量,精铣转速 6000rpm,进给 2500mm/min,步距 0.2mm,加工后曲面表面粗糙度可达 Ra0.8 以下,型面精度符合模具要求。主轴跳动量较小,球头刀刀尖点轨迹准确,曲面加工精度稳定。冷却系统可根据曲面加工特点选择外冷或内冷方式,保证刀具冷却和切屑排出。
高传四开龙门加工中心在铸铁件加工方面具备成熟的工艺适配能力,可处理灰铸铁、球墨铸铁、合金铸铁等多种材质的铸件,覆盖机床床身、减速机壳体、泵体、阀体、飞轮、轴承座等典型铸铁零件。铸铁件毛坯余量较大且硬度分布不均,设备主轴采用齿轮箱传动结构,低速大扭矩输出,粗加工时可承受较大切削负荷,切削深度可达 10mm 至 15mm。三向硬轨结构刚性较好,铸铁件粗加工时振动较小,刀具损耗处于合理范围。铸铁加工时切屑为崩碎状,切削力波动较大,设备进给系统稳定性较好,加工过程中进给速度平稳。以灰铸铁机床床身导轨面加工为例,粗铣采用直径 80mm 可转位面铣刀,切削深度 8mm,进给 600mm/min,半精铣留 1mm 余量,精铣后导轨面平面度和表面粗糙度满足装配要求。冷却系统可采用乳化液或半合成切削液,铸铁加工时切削液流量充足,可有效冲走切屑并降低刀具温度。排屑系统配备磁性分离器,可有效分离铸铁切屑中的铁磁性颗粒,延长切削液使用寿命。铸铁件加工时粉尘较多,设备可配备全封闭防护罩和除尘接口,减少加工现场的粉尘扩散。对于球墨铸铁等强度较高的铸铁材料,可适当降低切削速度并增加切削深度,发挥设备的重切削能力。严格按照保养计划更换主轴冷却机组与液压系统的过滤滤芯。
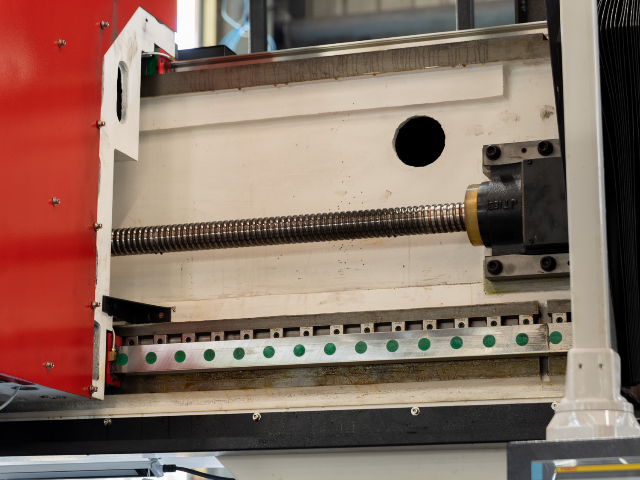
高传四开龙门加工中心在深腔模具加工方面具备适配的结构配置,Z 轴行程可达 800mm 至 1500mm,滑枕伸出长度较长,能够深入模具型腔内部进行加工。对于汽车保险杠模、家电外壳模、物流周转箱模等深腔注塑模,型腔深度常在 300mm 至 800mm 之间,设备可通过加长刀柄和长刃刀具完成型腔底部和侧壁的加工。滑枕采用长导向结构,导向面长度较大,悬伸加工时抗倾覆能力强,刀具振动较小。主轴采用锥孔 BT50 配置,刀具夹持刚性较好,配合加长刀柄时仍能保持稳定切削。三向硬轨结构刚性充足,深腔粗加工时大余量切削下机床变形较小。数控系统支持三维曲面加工和残留余量识别,可对接编程的深腔分层铣削刀路,逐层去除余量。冷却系统配备主轴中心出水功能,深孔钻削和深腔铣削时切削液可直达切削区域,排屑顺畅,刀具温度较低。以深 600mm 的汽车保险杠模粗加工为例,采用直径 50mm 可转位铣刀,切削深度 5mm,逐层铣削至型腔底部,加工后余量均匀。深腔模具加工对设备 Z 向行程、滑枕刚性、冷却排屑均有较高要求,该设备的结构配置能够满足常见深腔模具的加工需求,适合模具制造企业的大中型深腔模具生产。集成自动排屑、冷却液循环系统,高传四开龙门加工中心减少人工干预,保障加工顺畅。浙江大型龙门加工中心联系人
凭借强大加工能力,高传四开龙门加工中心适用于航空航天、造船等多行业,尽显非凡实力。安徽龙门加工中心优势
高传四开龙门加工中心可根据客户的具体工件特征和生产工艺提供定制化配置方案。在行程规格方面,X 轴可从 2000mm 延伸至 8000mm,Y 轴从 1500mm 延伸至 5000mm,Z 轴从 600mm 延伸至 2000mm,客户可根据工件尺寸选择对应规格,也可在标准规格基础上提出加长或加高需求。在主轴配置方面,可根据加工材料选择皮带传动、齿轮传动或直联电主轴,功率从 15kW 到 55kW 不等,转速从 4000rpm 到 12000rpm 覆盖。在刀库方面,可选择 16 把至 80 把不同容量,刀库形式包括斗笠式、圆盘式、链条式,满足不同工序数量的需求。在数控系统方面,可配置发那科、西门子、三菱等品牌,也可根据客户现有产线的系统统一性要求进行匹配。在工作台方面,可选择固定工作台、移动工作台或双工作台交换结构,双工作台机型可在加工的同时进行另一工件的装夹,提升设备利用率。在辅助功能方面,可加装中心出水、油雾收集器、自动排屑机、对刀仪、测头、安全门等选配装置。对于有特殊工艺需求的客户,技术团队可参与工艺评估,提供设备配置与加工工艺的整体建议。定制化能力使设备能够贴合不同行业、不同工件、不同生产模式的实际需求,避免标准配置与实际生产不匹配造成的资源浪费。安徽龙门加工中心优势
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。