
在金属加工链条中,表面处理往往是决定产品寿命与观感的关键一步,其重要性常被低估,直到失效发生才被重视。上海沛尔机械工程有限公司在服务客户的过程中发现,许多设备失效源于腐蚀与磨损,而这些问题大多可以通过合理的表面处理加以缓解,前提是工艺选择与设计前置。传统处理方式存在均匀度不足、环保压力大等困扰,尤其在食品、海洋等严苛环境下更为明显。金属加工件的表面状态还会影响后续的装配与清洁效率,进而牵动整体运维成本,不应被当作附属环节。针对这些痛点,企业着手建设环保型表面处理线,将喷砂、电镀、阳极氧化等工艺整合管理,使处理效果更可控。通过前置介入产品设计阶段,金属加工的整体质量得以在前端就被统筹考虑,避免了后期返工带来的时间与费用损耗,也让防护方案更贴合真实工况,减少供需之间的来回拉扯。从客户反馈看,前期多花的心思,往往在设备投用一段时间后才显现价值,这种滞后回报正是工艺投入值得坚持的原因,也解释了为何老客户更愿意回头。选择沛尔五金冲压件加工厂家,以专业、品质和服务,助力您事业蓬勃发展!上海不锈钢加工
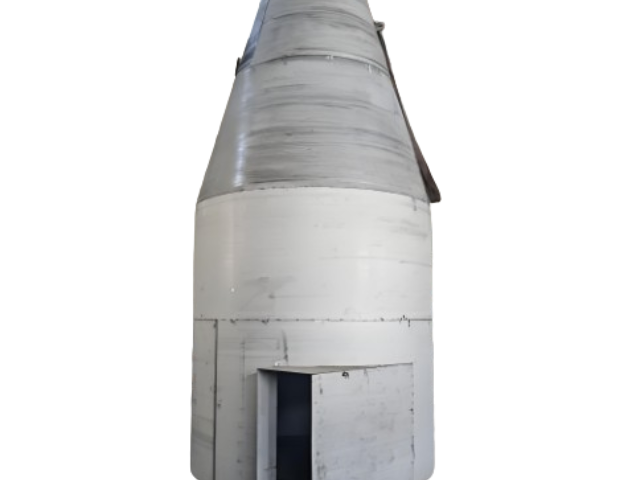
工业隔音房(静音室)是专为高噪车间设计的声学设备,主要用于隔离设备噪声或为工人提供安静的操作、测试与休息环境。其原理采用多层复合结构:外层高密度钢板阻隔声波,中间阻尼层吸收振动,内层多孔吸音材料降低反射,配合严密的密封设计,有效阻断声音传播。结构上多采用模块化防震框架拼装,便于安装与搬迁。墙体由钢骨架与复合隔音材料构成,并配有观察窗、操作门及气动升降门等。同时集成防爆照明、通风散热及安全报警等配套系统,保障设备稳定运行与人员安全。性能方面,普通隔音房隔声量约25-30dB(A),高要求设计可达40dB(A)以上;房内本底噪声通常可控制在35-45dB(A)以下。应用场景,既可用于电机、音响、精密仪器等产品的静音测试,也适用于冲床、风机、流水线等高噪设备的降噪围护,还可作为工厂控制室、休息室等,是工业噪声治理与合规生产的重要设施。奉贤区五金冲压件加工价格还在为小批量订单发愁?沛尔灵活应对,小批量五金冲压件同样精心制作,成本合理!
不锈钢砂滤罐选型避坑指南,不锈钢砂滤罐的选型直接决定水处理效果和使用寿命,采购时重点关注4个维度:先选适配材质 普通市政水、饮用水、常温净水场景选304不锈钢即可,成本适中符合食安标准; 沿海地区、氯离子含量高的废水、弱酸碱污水、高温水处理场景,优先选316L不锈钢,避免腐蚀穿孔; 强酸碱场景可定制内衬四氟的不锈钢砂滤罐,性价比更高。匹配处理水量选罐体规格 处理量≤1吨/小时选Φ4001800mm罐体,5吨/小时选Φ10002200mm,10吨/小时选Φ1500*2400mm,注意预留10%-20%的水量冗余,避免满负荷运行影响过滤效果。滤料按需搭配 只需要除泥沙悬浮物选单层石英砂滤料; 需要除铁除锰选锰砂+石英砂双层滤料; 需要降COD、除异味选无烟煤+石英砂+活性炭三层滤料。功能选配不踩坑 用水量稳定、运维人员少的项目优先选带自动反冲洗控制器的款,比手动款运维成本低60%; 需接入PLC中控系统的项目,提前和厂家说明预留信号接口; 承压要求高于0.6MPa的特殊场景,要提前定制加厚罐体。
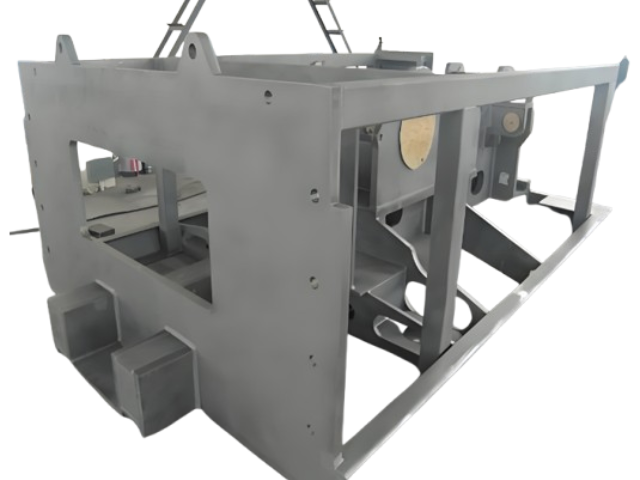
在金属结构件加工中,保证孔位精度和同轴度需从基准、装夹、工艺及检测等方面综合控制:统一基准与图纸评审:明确功能基准与加工基准,确保孔位尺寸从统一基准建立,避免基准转换误差叠加。优化装夹与应力控制:孔系尽量在同一装夹下完成,减少重复定位误差。对于薄壁或易变形零件,采用柔性支撑和多点小力矩压紧,防止装夹变形导致孔位偏移。合理安排加工顺序:遵循“先基准后普通、先粗后精”原则。先加工定位基准面,再加工普通连接孔,精加工定位孔。长尺寸孔组采用坐标尺寸编程,防止误差累积。控制加工热变形与刀具偏摆:加工全程需保证充足冷却液流量,控制工件温升,防止热胀冷缩影响孔间距。钻削时采用定心、预扩孔或铰削组合,防止钻头在切入时偏摆。采用辅助工装与工艺:对于跨距大或需翻面的同轴孔,可利用加长杆配合千分表找正已加工孔,或设计专佣导向模架、角度头等辅助装置,确保刀具轴线与孔位精细对齐。多节点尺寸复核:在粗加工、精加工及表面处理后安排检测节点,使用三坐标等量具复核关键孔径、孔距及同轴度,及时纠正偏差。担心金属加工件与设备不匹配?沛尔机械严格按照您提供的设备参数生产,确保完美适配!
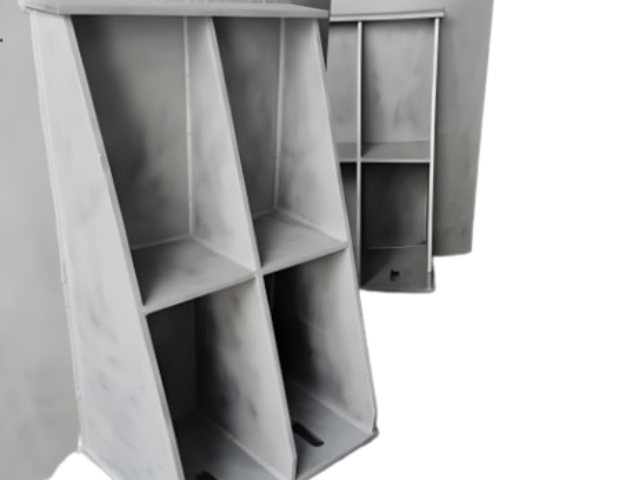
确定非标结构件合理公差范围需平衡功能需求、加工能力与成本,主要步骤如下:一、明确功能公差要求关键配合面:根据运动类型定公差,如滑动配合(H8/f7,间隙0.025-0.089mm)、定位配合(H7/k6,过渡配合±0.015mm),参考GB/T 1804-m级未注公差。形位公差控制:圆柱度≤尺寸公差1/3(如Φ50h6轴,圆柱度≤0.008mm),平行度≤距离公差1/2(如100mm长导轨,平行度≤0.02mm)。载荷敏感区域:受力部件尺寸公差提高1-2级(如轴承座孔用IT7,而非IT9)。二、结合加工工艺设限常规加工能力:铣削:IT10-IT11(自由公差±0.1-0.2mm)磨削:IT6-IT8(精密配合±0.005-0.015mm)焊接件:形位公差放宽至IT12(平面度≤1mm/m)特殊工艺调整:细长轴(长径比>20)公差降1级,深孔(深度>5倍直径)尺寸公差放大20%。三、成本与精度平衡公差等级成本系数:IT7比IT9加工成本高3-5倍,非配合尺寸用自由公差(如机箱外形按GB/T 1804-c级)。公差累积控制:尺寸链采用极值法(关键链)或均方根法(一般链),总公差≤功能允许偏差(如装配间隙0.5mm,分配3个零件各±0.15mm)。还在为金属结构件加工难题发愁?我们专业团队,运用先进技术,提供完美解决方案,让您无后顾之忧!奉贤区五金冲压件加工价格
寻找快速交付的加工厂家?我们生产流程高效,能快速响应您的订单,及时交付金属结构件加工件!上海不锈钢加工
不锈钢风管制作完成后,其外观质量与尺寸偏差需严格符合以下验收标准:外观质量要求:风管表面必须平整光滑,严禁出现刻痕、划痕、凹穴等损伤缺陷;折角应平直,圆弧均匀,两端面平行,且无明显扭曲翘角;表面平整度的凹凸偏差不得大于10mm。咬口与焊缝质量:咬口缝必须紧密、宽度一致,严禁有孔洞、半咬口和胀裂等缺陷;若采用焊接,焊缝表面不得有裂纹、气孔、夹渣及烧穿现象。外形尺寸偏差:当风管外径或边长不大于300mm时,允许偏差为±2mm;大于300mm时,允许偏差为±3mm。管口平面度偏差不得大于2mm。对角线与法兰偏差:矩形风管两条对角线长度之差不得大于3mm;圆形法兰任意正交两直径之差不得大于2mm。上海不锈钢加工
上海沛尔机械工程有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。