
直缝焊机在环保设备制造中的绿色焊接理念 环保设备制造是当前社会关注的热点,直缝焊机在这一领域中,积极倡导绿色焊接理念。通过采用环保焊接材料和优化的焊接工艺,直缝焊机减少了焊接过程中的有害物质排放,降低了对环境的污染。同时,直缝焊机还注重焊接接头的能效和耐久性,确保环保设备在长期使用中的稳定性和可靠性。这种绿色焊接理念不推动了环保设备制造技术的发展,还为环境保护事业做出了积极贡献。 以上数据由网络平台提供做参考直缝焊机的焊接头具有良好的灵活性,可以完成多种焊接任务。浙江薄壁直缝焊机生产源头
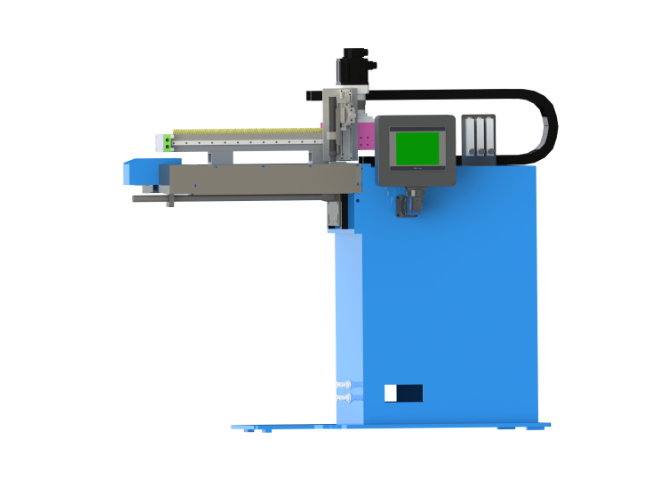
在现代工业生产中,直缝焊机的自动化程度越来越高,许多型号都配备了先进的控制系统,可以实现自动送丝、自动调节焊接参数、自动跟踪焊缝等功能。这些自动化功能不减轻了工人的劳动强度,还进一步提高了焊接的精度和一致性。此外,直缝焊机的使用也大缩短了生产周期,降低了生产成本,提高了企业的市场竞争力。 直缝焊机的维护和保养也是确保其长期稳定运行的关键。定期的清洁和检查可以预防故障的发生,延长设备的使用寿命。对于一些易损件,如送丝轮、导电嘴等,需要根据使用情况及时更换,以保证焊接质量不受影响。同时,操作人员的培训也是不可忽视的环节,熟练的操作技能可以大限度地发挥直缝焊机的性能。山东数控直缝焊机技术升级该设备的焊缝检测功能强大,确保焊接质量。
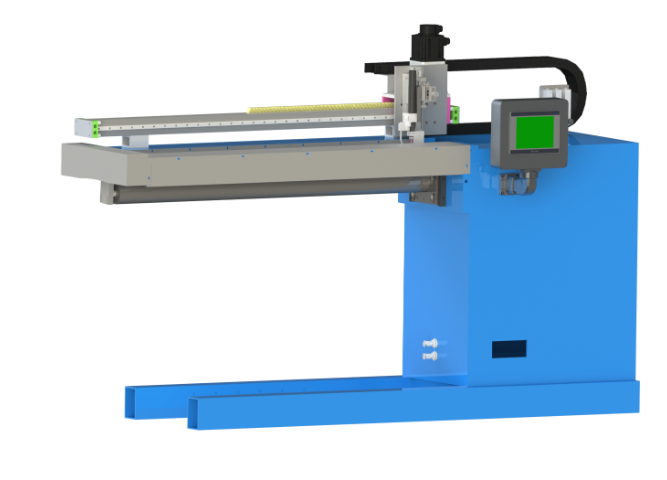
直缝焊机多物理场耦合仿真技术应用 基于ANSYS的焊接过程多场耦合分析揭示: 电磁-热耦合:焊接电流密度分布呈现"双峰"特征(峰值达8.7×10⁶A/m²) 热-力耦合:3mm碳钢板焊接残余应力峰值达358MPa(距焊缝中心8mm处) 某车企通过仿真优化得到佳工艺窗口: math Q = \frac{ηUI}{v} ∈[28,32] kJ/cm (η=0.85为热效率系数),使车门加强梁焊接变形量减少42%。仿真与实测温度场误差<5%。 23. 直缝焊机在异种金属焊接中的冶金控制策略 不锈钢-碳钢复合板直缝焊接关键参数: 控制要素 304/Q235组合要求 监测方法 稀释率 ≤18% 能谱分析(EDS) 铁素体含量 5-12FN 铁素体测定仪 碳迁移层厚度 <15μm 显微硬度测试 采用Ni基过渡层焊丝(ERNiCr-3)配合脉冲波形控制(频率2Hz,占空比35%),成功抑制了Cr23C6碳化物的晶界析出,接头弯曲性能达到母材的88%。
直缝焊机在风电设备制造中的高效焊接 风电设备制造对焊接技术提出了高效、轻量化和耐腐蚀的要求,直缝焊机在这一领域中展现了其高效焊接的能力。通过精确的控制系统和优化的焊接工艺,直缝焊机能够实现对风电叶片、塔架等关键部件的高效焊接。这不提高了风电设备的生产效率,降低了制造成本,还确保了焊接部位的轻量化、耐腐蚀性和结构强度。直缝焊机的高效焊接技术为风电设备制造行业带来了技术突破,推动了风电技术的快速发展和多数应用。直缝焊机的焊缝无气孔,保证了焊接的密闭性。
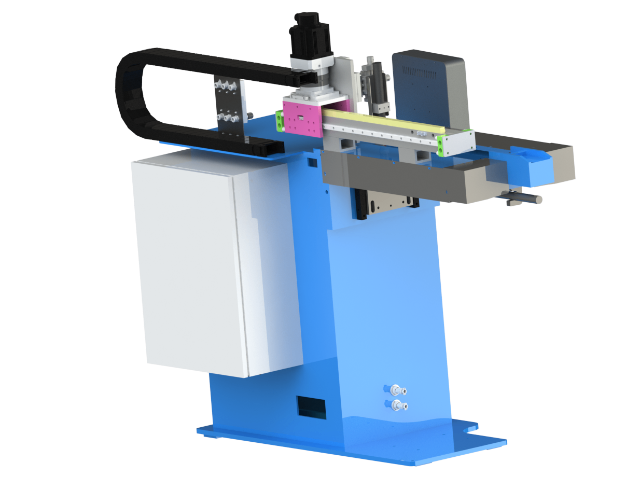
直缝焊机在量子通信卫星载荷焊接中的超精密技术 用于星间激光链路的精密结构焊接: 微变形控制体系: 零膨胀合金(Invar36)与碳化硅的梯度连接 脉冲激光相位控制焊接(能量稳定性±0.3%) 关键参数: text | 指标 | 要求值 | 实测结果 | |-----------------|-------------|--------------| | 热变形 | <0.1μm/m/℃ | 0.07μm/m/℃ | | 位置稳定性 | <1μrad | 0.6μrad | | 真空出气率 | <10⁻⁶Pa·m³/s| 5×10⁻⁷ | 创新工艺: 基于机器学习的焊接变形预测补偿(提前量计算精度95%) 非接触式光学检测(波长移相干涉仪)直缝焊机的焊接技术成熟,应用范围广泛。浙江高精密直缝焊机优化
该设备的焊接过程环保,符合工业生产的发展趋势。浙江薄壁直缝焊机生产源头
直缝焊机在第四代核反应堆焊接中的耐高温技术 针对熔盐堆Ni-Mo-Cr合金管道焊接需求: 开发了超高温惰性气体保护系统(工作温度可达850℃) 特殊焊丝配方(添加Y₂O³纳米颗粒,晶界强化) 多层焊接热循环控制策略: text | 焊层 | 预热温度 | 层间温度 | 后热温度 | |--------|----------|----------|----------| | 打底层 | 300℃ | 250-280℃ | 350℃ | | 填充层 | 280℃ | 230-260℃ | 320℃ | | 盖面层 | 260℃ | - | 300℃ | 焊接接头在700℃/10⁴小时老化后的冲击功仍保持85J以上。浙江薄壁直缝焊机生产源头
上海鑫宏凯达设备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。