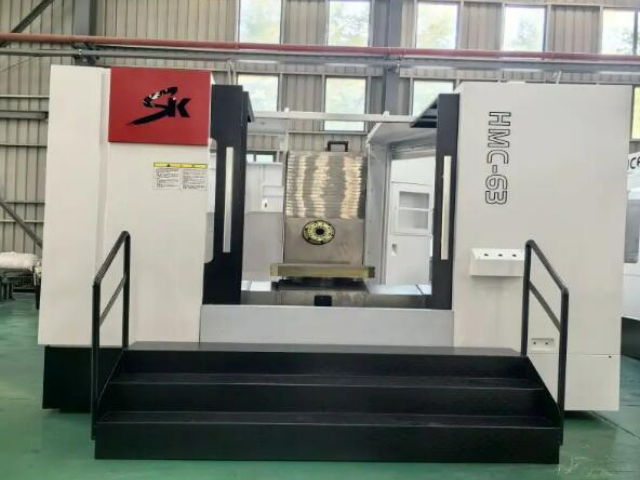
高传四开卧式加工中心刀具寿命管理功能完善,系统可按切削时间、加工件数或切削距离三种方式计数,每把刀具设定寿命阈值,达到阈值自动提示或禁止调用。刀具数据可存储 200 组,包含刀具号、长度补偿、半径补偿、寿命计数与备用刀号,管理方便。可选配激光对刀仪,自动测量刀具长度与半径,测量精度 ±0.002 mm,对刀时间 10 秒 / 把,避免人工对刀误差。对刀仪安装在工作台内侧,换刀后自动测量,超差报警,防止刀具破损或装夹错误导致废品。刀具磨损补偿可通过宏程序自动叠加,加工尺寸随刀具磨损逐步补偿,批量一致性好。系统支持刀具家族管理,同规格多把刀可设为一组,一把达到寿命自动调用下一把,不中断生产。高传四开卧式加工中心加工精度达微米级,满足精密模具、航空零件加工要求。浙江稳定卧式加工中心服务热线
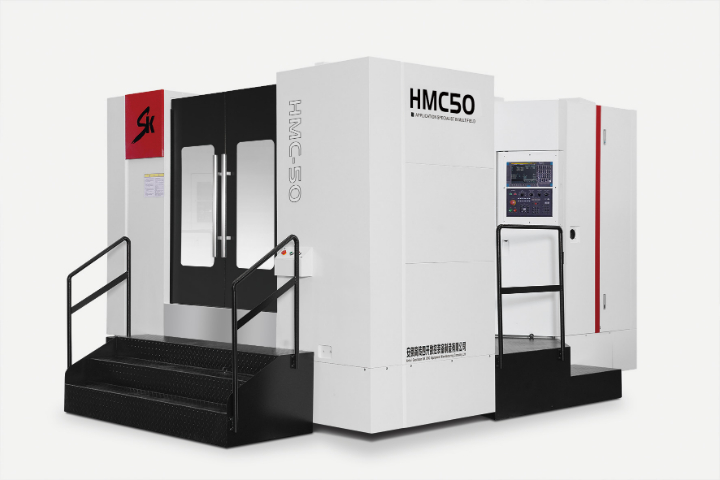
高传四开卧式加工中心可服务于轨道交通行业的转向架零件、制动系统零件、牵引电机壳体等加工,这类零件材料以合金钢与铸钢为主,对可靠性与尺寸稳定性要求。以转向架轴箱为例,材料 G20Mn5,轴承孔公差 H6,圆度 0.005 mm,位置度 0.02 mm。设备采用大刚性结构与重切削主轴,粗铣时金属去除率 120 cm³/min,精镗后轴承孔精度稳定。工作台承重 3000 kg,可装夹大型构架类零件,X 轴行程 2000 mm 覆盖全长。设备通过 ISO 9001 与 IRIS 相关质量体系要求,加工过程可追溯,每批零件保留加工参数与检测记录。某轨道交通配套企业导入后,轴箱加工节拍 40 分钟,月产量 1500 件,良品率 99.3%,满足主机厂的稳定供货要求。江苏耐用卧式加工中心哪家强高传四开卧式加工中心支持多工位加工,可同时处理多个工件,提高设备利用率。
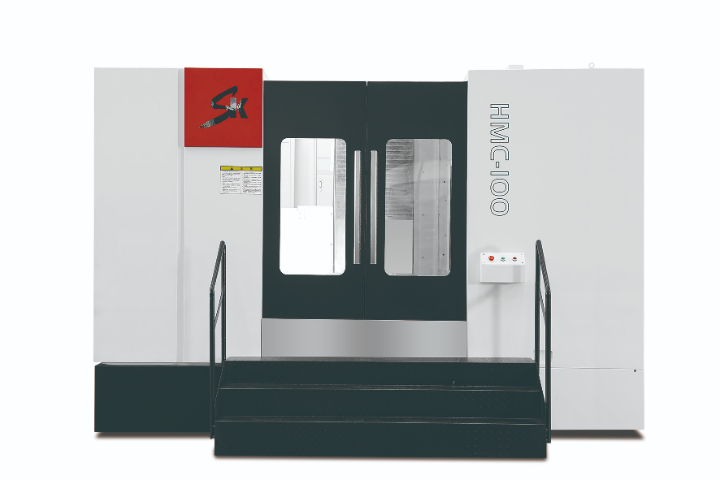
高传四开卧式加工中心在石墨电极加工领域可提供配置,石墨材料粉尘大、对设备密封与除尘要求高,卧式布局配合全封闭防护可有效控制粉尘扩散。石墨电极加工以模具 EDM 用电极为主,材料 ISO-63 或 EDM-3,形状复杂,尺寸精度 ±0.01 mm。设备选配石墨防护,导轨与丝杠采用双密封结构,电气柜正压防尘,石墨粉尘无法进入传动部件与电气系统。高速主轴 15000 rpm 配合金刚石涂层刀具,石墨铣削效率高,电极表面无崩边。配备大功率吸尘装置,吸尘量 300 m³/h,加工区粉尘浓度低于 2 mg/m³。在机测量可检测电极尺寸,自动补偿。某模具企业导入石墨机型后,电极加工周期缩短 40%,电极损耗一致性好,模具电火花加工时间减少 20%,车间环境明显改善。
高传四开卧式加工中心支持远程监控与诊断,设备配备以太网接口,可接入工厂局域网或互联网,管理人员通过电脑或手机 APP 实时查看设备状态。监控内容包括运行 / 待机 / 报警状态、当前程序号、主轴转速与负载、进给速度、各轴坐标、产量计数等,数据刷新周期 1 秒。故障发生时自动推送报警代码与处理建议到运维终端,平均故障诊断时间从 30 分钟缩短至 5 分钟。远程诊断功能允许售后工程师通过网络读取系统参数与 PLC 状态,80% 的软件故障可远程解决,无需上门。设备运行数据可存储 1 年,支持 OEE 分析、稼动率统计与故障趋势分析,为设备管理提供数据支撑。远程监控符合工业互联网趋势,帮助用户向智能工厂转型。进给系统采用高精度滚珠丝杠,传动平稳,高传四开卧式加工中心定位精度高。
高传四开卧式加工中心在批量生产场景中可帮助用户提升整体效率,以某汽车零部件产线为例,导入 4 台设备组成单元后,月产量从 8000 件提升至 18000 件,单件人工成本下降 55%。双工作台交换机构使上下料与加工并行,设备开动率达到 88%,高于行业平均 70% 的水平。刀具寿命管理系统按实际切削时间预警,避免过度使用导致的崩刀与废品,刀具消耗成本降低约 20%。在线测量探头可在加工后自动检测关键尺寸,超差即时补偿,首件合格率从 85% 提升至 98%。设备数据可上传至工厂管理平台,管理者实时查看每台设备的运行状态、产量与故障记录,排产决策更有依据。稳定的精度与可靠性使批量产品尺寸离散度控制在公差带的 1/3 以内,下游装配环节的返修率明显降低。减少了工件在不同机床间的周转次数,缩短制造周期与成本。江苏耐用卧式加工中心哪家强
支持多工序集中加工,高传四开卧式加工中心减少工件装夹次数,降低误差。浙江稳定卧式加工中心服务热线
高传四开卧式加工中心在主轴系统上采用皮带传动与直联传动双路线方案,直联主轴前端采用 NSK 级精密角接触轴承组,预紧力经热平衡计算后装配,主轴在 6000 rpm 满载运行 4 小时后温升不超过 15℃。主轴端面至工作台面距离可调范围 100–900 mm,锥孔规格 BT50 或 CAT50 可选,拉刀力 18000 N,可承载大直径面铣刀与深孔钻削工况。主轴电机功率 18.5 kW/22 kW 两档配置,30 分钟过载能力达 150%,在 45 号钢方肩铣削试验中,切深 6 mm、切宽 60 mm、进给 800 mm/min 条件下可连续切削 2 小时无报警。主轴前端配备环形气幕防护与主轴中心出水接口,出水压力 2 MPa,深孔加工时排屑顺畅,刀具寿命可延长约 30%。浙江稳定卧式加工中心服务热线
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。